Bersiva bilez
Blow moldinglûleyek ji plastîk a şitilî li hember qalibek di nav çend hûrdeman de difûre. Ew di amûrkirinê de bêtir lêçûn dike û di qebareyê de serdikeve.Mêkirina zivirîtoza plastîk di hundurê qalibek germkirî, hêdî-hêdî dizivirîne dihele. Çêlekên wê bi deh hûrdeman dimeşin, lê alav erzan e û beş bêserûber derdikevin. Hêjmara salane bi gelemperî biryar dide: cildên kêm ji qalibên erzan ên rotomolding hez dikin; cildên hilberînê leza şilkirina lêdanê xweş dike. Ji bo tank, IBC, float, û astengan, makîneyek 250 lîtreyî 250 lître çerxa zuwa 300 perçeyan dimeşîne, dema ku çerxek rotomolding yek parçeyê di heman demê de çêdike.

Her du pêvajo parçeyên plastîk ên vala çêdikin. Ji bo tank, kayak, float û astengan, her yek dikare kar bike. Ji ber vê yekê bijarte girîng e, û xeletiyek pereyê rastîn lê dike.
Piraniya gotarên li ser vê mijarê ji firotgehên çêker têne ku kîjan pêvajoyê difiroşin. Em makîneyên lêdanê çêdikin, ji ber vê yekê em ê eşkere bibêjin. Ji bo ku ev bikêr bimîne, me beşek tevahî li ser dema ku rotomolding serdikeve - lê zêde kir - ji ber ku carinan ew dike.
Li vir berhevoka rast e ku kiryarek hewce dike.
Du pêvajoyan, her yek deqîqeyek
Makîneyek lêdana lêdanê lûleyek vala ya ji plastîkek şilkirî ku jê re parîson tê gotin derdixe. Qalib li dora boriyê digire, hewa wê li ber dîwaran difûre, û beş sar dibe û derdixe. Çêlek ji bo şûşeyan û çend hûrdeman ji bo beşên mezin di saniyeyan de dimeşe.
Makîneyek şilkirina zivirî toza plastîk li qalibek vala bar dike. Qalib di hundurê sobeyekê de li ser du axen dizivire, û toza dihele hundurê hundurê wekî çermek bêhûz dixemilîne. Dûv re dema ku hîn dizivire sar dibe, û beş derdikeve.
Heman hilber, fizîkî berevajî. Yek zext û lezê bikar tîne. Ya din germ, gravît û demê bikar tîne.
Mêjûkirina lêdanê li hember şilkirina zivirî: mil bi mil
| Blow molding | Mêkirina zivirî | |
|---|---|---|
| Parçe çawa çêdibe | Hewa di qalibekî de parsekek şilandî difûre | Powder di zexta hawîrdorê de li ser qalibek zivirî dihele |
| Cycle time | Çend çend deqeyan çirkeyan | Deh deqeyan per part |
| Tooling | Qalibên makînekirî - lêçûnek bilind, jiyanek dirêj | Qalibên aluminiumê avêtin - erzantir, zûtirîn guhertin |
| Walls | Naziktir, belavkirina ku ji hêla kontrola mirinê ve hatî bernamekirin | Stûrtir, bi xwezayî jî, bêkêmasî |
| Seams | Li jor û binî xeta pinch-off | None - yek çermê berdewam |
| cildên herî baş | Rêwiyên hilberînê; lêçûna per-partî bi pîvanê dadikeve | Rêzên kêm û navîn; prototypes; guhertinên pir caran |
| Berhemên tîpîk | Şûşe, tembûr, şûşeyên IBC, tankên sotemeniyê, tenekeyên jerry | Tankên mezin, alavên qada lîstikê, parçeyên xwerû yên kêm-rêveber |
Cûdahiya rastîn: zext û dem
Biçe derve:şilkirina lêdanê bi zext û amûrên bihatir lezê dikire. Rotomolding bi demê re amûrek erzan dikire.
Di wê tabloyê de her rêzek rastiyekê vedihewîne. Mêjûkirina lêdanê, di yek bûyerek bilez de, parçeyek di bin zextê de çêdike. Rotomolding wê di zexta hawîrdorê de, hêdî hêdî çêdike, ji ber ku toz li ser dîwêr dihele.
Zext lêçûna amûrkirinê diyar dike. Pêdivî ye ku qalibên lêdanê li hember hêzên girêdanê - 800 heta 1800 kN li ser makîneyên meyên mezin bisekinin - ji ber vê yekê ew ji pola amûrê têne çêkirin. Rotomolds hema hema bi tu hêzê re rû bi rû ne, ji ber vê yekê aluminiumê erzan dixebite.
Dem bihayê rotomolding e. Germkirina qalibekî di tendûrê de û sarkirina wê dema ku dizivire bi deh deqîqeyan digire. Tu jêhatî wê kurt nake.
Hêjmara şikestî: cihê ku biryar tê girtin
Biçe derve:li jêr mîqdara têkçûnê, amûra erzan a rotomolding bi ser dikeve. Li jorê wê, leza çerxa şilkirina derbeyê bi ser dikeve - û valahiya her sal ku hûn hildiberînin berfireh dibe.
Ev hesab piraniya biryarên rastîn destnîşan dike. Rotomolding erzantir dest pê dike, ji ber ku qalib perçeyek ji qalibek lêdanê ye. Lê her beş çerxek hêdî digire.
Blow molding ew diqelişe. Mesrefa qalib li pêş zêdetir e. Dûv re makîne ji bo jiyana bernameyê, her saetek gelek caran zûtir parçeyan çêdike.
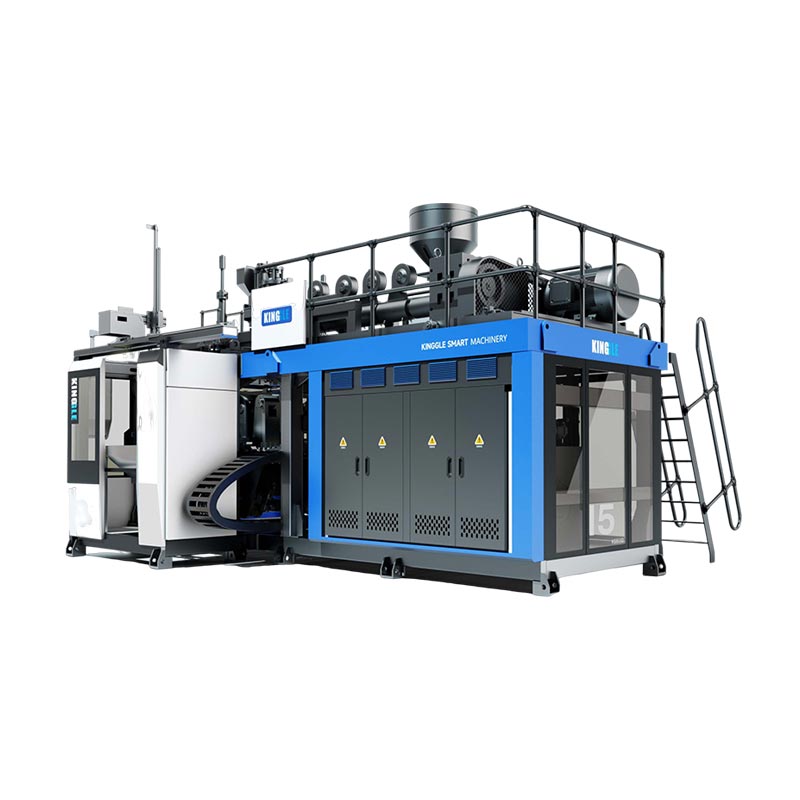
Hejmarên rastîn valahiya nîşan dide. Yên meKGB120E-class machineji bo konteynerên 250 lîtreyî 300 perçe di saetekê de çerxa hişkbûnê dimeşîne. Hucreyek rotomolding ku tankek bi heman rengî çêdike, her çerxa sobe-û-sarînê yek beşê diqedîne.
Ji ber vê yekê pirsa rastîn ne "kîjan erzantir e?" Bipirsin "bi mîqdara xweya salane erzantir?" Salê çend sed beş ji rotomoldingê hez dikin. Bi hezaran heta bi deh hezaran kes bi rêjeyek fireh alîgirê darbekirinê ne.
Qada xaçerê: tank, kayak, float, asteng
Biçe derve:berhemên ku mirov jê re dibêjin "parçeyên rotomolding" - tank, kayak, float, asteng - li ser makînên lêdanê yên akumulatorê yên mezin bi hecmê dixebitin.
Piraniya gotarên berhevdanê vê beşê derbas dikin. Tevahiya malbatek hilberên mezin her du pêvajoyan li hev dike.
Tankên avê. 1000-lître şûşeyên IBC. Kayak û qeyikên piçûk. Floats û buoys. astengên rê. Hemî vala, hemî mezin, hemî ji hêla adetê ve bi rotomolding ve girêdayî ne - û hemî îro li ser makînên lêdanê dixebitin.
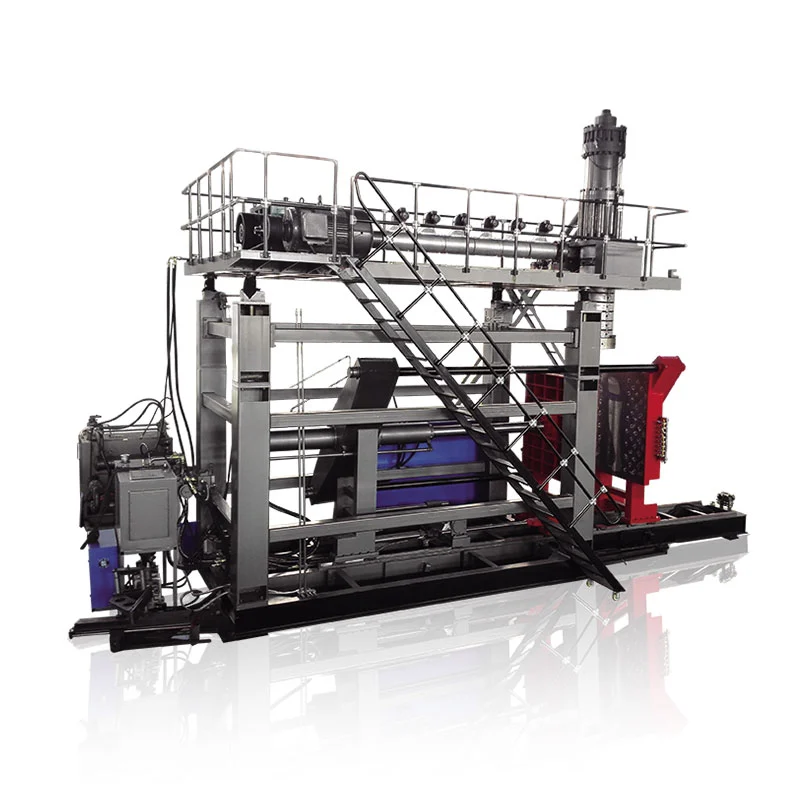
Ev karên rastîn ên ji rêza me ne. Makîneyên me yên akumulator tankên avê çêdikin ûşûşeyên IBC heya 1000 lîtreyan, û rêza KGS ya sê-sîlindir digihîje konteynerên 2000 lîtreyî, plus float, astengî, û parçeyên pola kayak di HDPE û HMWHDPE de.
Çima her ku hejmûn mezin dibe van beşan ji roto vediguhezînin ba? Demjimêra cycle. Dema ku tankek salane bi deh hezaran difroşe, pêvajoyek ku di her çerxa sobeyê de perçeyek çêdike nikare berdewam bike. Zêdekirina çekên roto tê wateya lê zêdekirina sobeyan, cîhê zemînê, û enerjiyê her perçeyek.
Bazirganî dîwar e. Tankek rotomolded bêkêmasî û yeksan qalind dimeşe. Derbeyek ku tê çêkirin xetek qutkirî hildigire û xwe dispêrekontrolkirina qalindahiya dîwarê bernamekirîji bo danîna materyalê li cihê ku bar lê rûne. Rast hatî çêkirin, beşa ku bi lêdanê hatî çêkirin di giraniyek sivik de heman peywirê pêk tîne - ev jî tê vê wateyê ku ji her parçeyek rezînek hindiktir.
Dema ku şilkirina zivirî serdikeve
Biçe derve:cildên kêm, guheztinên sêwiranê yên pir caran, mezinahiyên zehf, û taybetmendiyên bêderman serketiyên rotomolding rastîn in. Tu kirîna makîneyê wê diguhezîne.
Me soza durustiyê da. Li vir karên ku em ê ji we re bibêjin ku hûn makîneya me nekirin hene.
cildên kêm salane.Salê çend sed yekîneyan qet guh nadin amûra qalibê lêdanê. Qalibên aluminiumê yên erzan ên Rotomolding bi vê yekê rast tê.
Guhertinên sêwiranê yên pir caran.Kuştina rotomoldek hindik e. Kuştina qalibek lêdanê pir biha ye. Dubarekirina hilberek salane roto xweş dike.
Mezinahiyên Extreme û şêweyên tevlihev.Rotomolding berbi tankên mezin ên yek-parçeyî wêdetir digihîje hev, û ew bi navgînên şilkirî û birînên kûr baş digire dest.
Pêdiviyên seam-free.Pîrekek baş xurt e. Lê heke taybetmendiya we ti xetek weldê qedexe bike, çermê rotomoldê ya bêserûber wê bicîh dike.
Ger du an zêdetir ji van hilbera we li hev bikin, li rotomolding dijwar binêrin. Ger yek ne cîh be û cildên we zêde bibin, pêvajoya weya lêdanê ye.
Goşeya kirînê: ji bo xeta we çi diguhezîne
Pêvajoya ku hûn hildibijêrin tevahiya veberhênana we ji nû ve çêdike, ji ber vê yekê wê wekî kirînê binirxînin, ne tercîhek.
Mesrefa amûr û dema rêberiyê.Rotomold erzantir û zûtir dişîne. Kulîlkek lêdanê bêtir lêçûn û dirêjtir dimîne. Hilbijartinê bi qasê ku hilber dê bimeşîne û çend caran ew diguhezîne re hevber bikin.
Dem û kedê çerxa.Mêjûkirina lêdanê di her operator-saetê de bi hêjmarê bêtir beşan çêdike. Rotomolding hewceyê bêtir firn û destan e ku bigihîje heman encam.
Her pêvajoyek çawa dimeşe.Nebatek rotomold bi zêdekirina çek û sobeyan mezin dibe - her carê cîhê zemîn û enerjiya germkirinê zêde dibe. Nebatek şilkirina lêdanê bi leza çerxê û otomasyonê li ser makîneyên ku xwedan e mezin dibe.
ROI li volume te.Hejmara rast model bikin: amûr û enerjî plus ked, li ser mîqdara weya salane tê dabeş kirin. Berî ku hûn hevber bikin, ji çêkerê makîneya lêdanê bipirsin ji bo veqetandek diyarkirî - jimarek rastîn rêgezek guncan dixe.
Du xeletiyên kiriyar dikin
Hilbijartina pêvajoyê bi adet."Tank rotomold dibin" di cildên kêm de rast bû. Di pîvana hilberînê de, ew rast radiweste. Ji bo mîqdara xwe, ne ji bo refleksa pîşesaziyê, rêjeyê bimeşînin.
Berhevdana bihayê amûrkirinê tenê.Qalibê erzan wekî serkeftinekê xuya dike heya ku hûn çerxa hêdî li 20,000 beşan dabeş bikin. Mesrefa her perçeyek qediyayî, li seranserê bernameyê bidin ber hev - ne bilêvkirina qalibê.
Hilbijartina şilkirina lêdanê? Mezinahiya makîneyê li dû merêberê hilbijartina pênc-gav. Hîn jî di navbera parçeyên vala û zexm de biryar didin? Xwendinlêdana derzîlêdanê li hember şilkirina derzîlêdanêyekem. Ji bo malbatên makîneyê nû? Li ser dest pê bikincureyên makînên lêdana lêdanêsîx.
Pirsên pir caran têne pirsîn
Cûdahiya di navbera şilkirina lêdanê û şilkirina zivirî de çi ye?
Mêjûkirina lêdanê lûleyek ji plastîkek şilandî li hember qalibek bi hewayê difûre, di nav çend hûrdeman de parçeyan çêdike. Qalibandina zivirî toza plastîk di hundurê qalibek germkirî ya ku li ser du axîn dizivire, di nav çerxên ku bi deh hûrdeman dimeşin parçeyên bêqel û bi dîwarên stûr çêdike. Mêjûkirina lêdanê li ser leza û lêçûna per-parçeyê bi qebareyê bi ser dikeve. Rotomolding li ser lêçûna amûrkirinê û azadiya sêwiranê di cildên kêm de bi ser dikeve.
Kîjan erzantir e, şilkirina lêdanê an şilkirina zivirî?
Ew bi volumê ve girêdayî ye. Çêkirina zivirî ji bo destpêkirinê kêmtir lêçûn e, ji ber ku qalibên wê yên aluminiumê yên avêtin perçeyek ji qalibên lêdanê yên makînekirî lêçûn in. Lêçûna lêçûnên lêçûn ji bo perçeyê kêmtir e, ji ber ku çerxên wê gelek caran zûtir dimeşin. Hêjmarên kêm salane ji teserûfa amûrkirinê hez dikin. Dengên bilind leza çerxê xweş dikin. Mîqdara xweya salane ya rastîn model bikin da ku rêjeyê bibînin.
Ma tankên avê yên mezin dikarin li şûna rotomoldê werin darve kirin?
Erê. Makîneyên lêdanê yên akumulatorê yên mezin depoyên avê, şûşeyên 1000 lître IBC, û konteynerên heya 2000 lîtreyan çêdikin. Di cildên hilberînê de, şilkirina lêdanê van parçeyan ji rotomolding pir zûtir dike. Makîneyek pola 250 lîtreyî di demjimêrekê de 300 perçe di çerxa ziwa de dimeşîne, di heman demê de çerxek rotomolding ji bo tankek berawirdî her perçeyek bi dehan hûrdem digire.
Çima parçeyên rotomolded bêçare ne û parçeyên bi fîşekê ne?
Di şilkirina zivirî de, toz her ku dizivire tevaya hundurê qalibê dike, ji ber vê yekê beş wekî çermek domdar û bê xetek weldê çêdibe. Di şilkirina lêdanê de, nîvên qalibê pariyê li jor û binî girêdidin, xêzek qutkirî dihêlin. Pîrekek baş xurt e. Lê heke beşa we nikaribe xwedan çîçek be, dîwarê rotomoldê yê bêserûber avantajek e.
Kîjan pêvajo beşên bihêztir dike?
Her du jî yekser bi ser nakevin - ew bi rengek cûda digihîjin hêzê. Parçeyên Rotomolded stûrtir û bêkêmasî dimeşin, ku li gorî hilberên xirab-giran tê. Parçeyên ku bi lêdanê têne çêkirin bi belavkirina dîwarê kontrolkirî digihîjin hêzê: Kontrola bernamekirî ya die-gapê materyalê dixe cîhê ku bar lê rûne, ji ber vê yekê parçeyek sivik bi heman peywirê radibe. Di HMWHDPE de şilkirina lêdanê bi kontrolkirina qalindahiya rast şûşeyên IBC-ê yên binavkirî çêdike.
Di navbera her du pêvajoyan de biryar didin?
Ger hûn pêvajoyek ji bo parçeyek mezin a vala hildibijêrin, tîmê meya endezyariyê dikare li ser bingeha mezinahiya beşê, materyal û qebareya salane ya we bi we re veqetandinê bimeşîne. Ger rotomolding li gorî hejmarên we çêtir dibe, em ê wusa bibêjin. Ger şilkirina lêdanê bi ser keve, em ê makîneya tam diyar bikin û matematîkê ya li pişt wê nîşan bidin. Ji sala 2002-an û vir ve, digel 15 endezyarên tîmê, makîneyên lêdanê çêdikin.
Nirxandina pêvajoyek durust bistînin →Di cil û bergek teknîkî de şilkirina lêdanê li hember şilkirina zivirî pirsek cildê ye. Amûrên erzan û bîhnfirehiya li mîqdarên kêm. Zext, leza, û dîwarên bernamekirî di pîvanê de. Hejmara xweya salane zanibin, û pêvajo bixwe hildibijêre. Dema ku ew şilkirina lêdanê hildibijêre,range accumulator mezincihê ku berhemên crossover lê dijîn e.