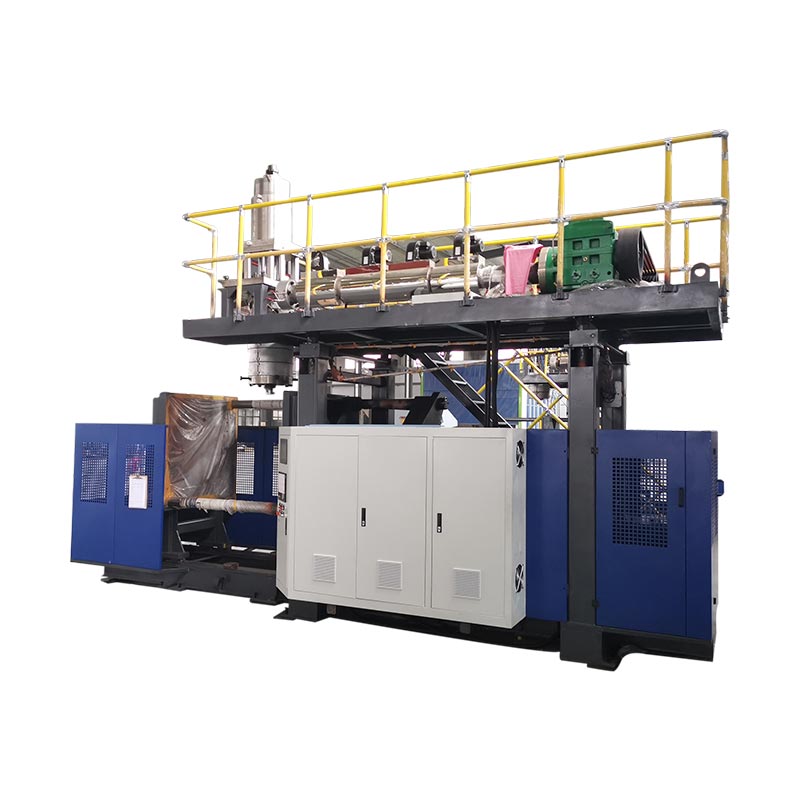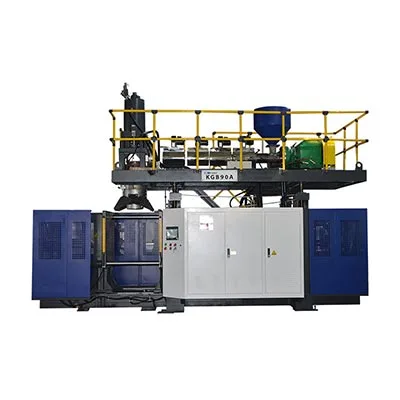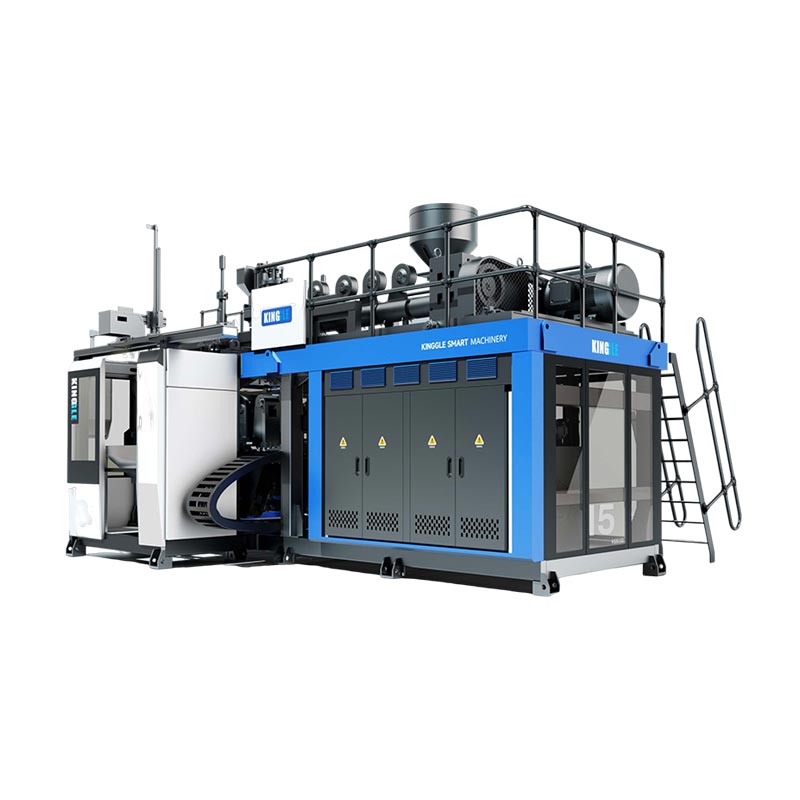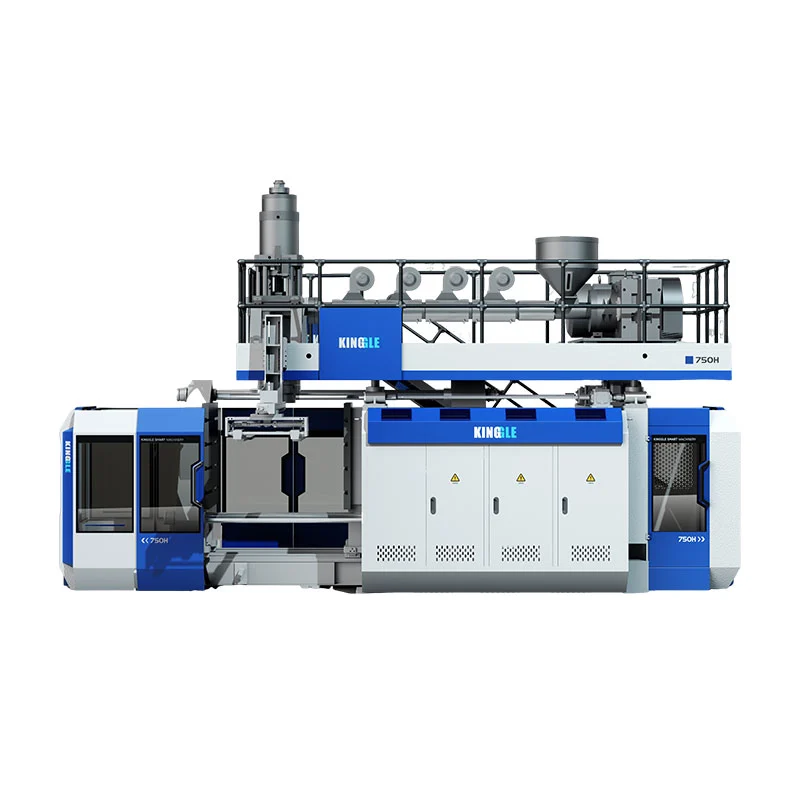
Mêjûkirina lêdanê ya otomotîvê dikare parçeyên vala yên wekî kanalên hewayê û rezervên şilavê hilberîne. Hilbijartina alavan bi xêzkirina beşê, rezînek diyarkirî û daxwazên pejirandinê dest pê dike. Hêjmara konteynera reklamkirî ya makîneyek bi tenê nikare destnîşan bike ka ew ê kanalek taybetî ava bike, qalibê xwe bicîh bîne an jî hilbera qedandî ya pêwîst radest bike.
Vekolînek kirînê ya kêrhatî di pêvajoya bêkêmasî de beşê dişopîne: çêkirin, rakirin, qutkirin, komkirin û vekolîn. Berî ku hûn hilber an bihayê binavkirî bidin hev, hewcedariyên hilber û amûrên mecbûrî çareser bikin. Wekî din, çerxek şilkirina bilez dikare şaneyek hilberînê ya ku hîn jî hedefa radestkirina xwe winda dike veşêre.

Parçeyên otomotîkê yên lêdanê: serîlêdan û guncanbûna pêvajoyê
Parçeyên otomotîvê li gorî tiştê ku divê ew bikin kom bikin, li şûna ku ew pûç in. Kanala hewayê ya kabînê, hêmanek ketina hewayê ya motorê û depoyek şilav hewceyî vekolînên cihê ne. Şert û mercên xebitandinê yên wan pirsên ku divê pêşniyarek makîneyê bersiv bide diyar dikin.
| Part malbat | Inputs ji bo sazkirinê | Pirsên alav û amûran |
|---|---|---|
| Kanalên HVAC yên kabînê | Rêya hewayê, geometriya girêdanê, cîhê sazkirinê û kontrolên fonksiyonel ên diyarkirî | Ma rêça pêşniyarkirî dikare laş çêbike û cihên birêkûpêk û vekolînê yên gihîştî bihêle? |
| Parçeyên hewayê yên motorê | Germahiya diyarkirî, zext an şert û mercên valahiya, pêşandana medyayê û pêdiviyên pêwendiyê | Ma rezîn, rêça çêkirinê û şaneya bêkêmasî li gorî wan şert û mercên taybetî ye? |
| Rezervên şilekê | Fluid, şert û mercên karûbar, port, taybetmendiyên lêdanê û pîvanên pejirandinê | Dê laş, navber û her meclîsa paşîn çawa were hilberandin û verast kirin? |
| Parçeyên teknîkî yên din ên vala | Dozên barkirinê, pîvan, taybetmendiyên kombûnê û karanîna armanckirî | Ma şilkirina lêdanê maqûl e, an divê rêyek din a pêkhatin an tevlêbûnê were berhev kirin? |
Projeyên pergala sotemeniyê li ser rêyek pejirandinê ya cihê bihêlin. Bo nimûne,RISE ceribandina agirê sotemeniya plastîk vedibêjeli gorî Rêziknameya UN 34, Pêvek 5, bend 5. Ew çarçoveyek ceribandinek taybetî ye, ne navnîşek kontrolê ya tam pejirandinê ye. Ji bo projeya pergala sotemeniyê ya rastîn bazar, hewcedarî û berpirsiyariyên pejirandinê saz bikin; katalogek makîneyê ku "tankên gerîdeyê" navnîş dike hilberîna sotemeniyê ya lihevhatî saz nake.
Kanalên HVAC-ê yên bi lêdanê: geometrî, navbeynkar û pêdiviyên makîneyê
Ji bo kanalên HVAC-ê yên bi lêdanê, riya hewayê û her pêwendiyê bi hev re binirxînin. Laşek ku dikare were çêkirin hîn jî hewceyê vebûnên ku dikarin bêne qut kirin, cîh û kontrol kirin hewce dike. Ji ber vê yekê pêdivî ye ku kanala plastîk a xwerû bigihîje qonaxa binavkirinê hem bi geometriya qalibkirî û hem jî bi geometriya qediyayî ya armanckirî hatî destnîşan kirin.
Ventilasyona kabînê ji hewcedariyên hewayê girtina motorê veqetîne
Materyalek hilgirtina hewayê ya motorê an rewşa ceribandinê veguhezînin kanalek kabînê tenê ji ber ku her du jî hewa digirin. Jîngeha sazkirinê, materyalê pejirandî û kontrolên pêwîst ji bo beşa taybetî tomar bikin. Ger zext, valahiya, çîçeka germahiyê an rûdana şilavê girîng be, şert û mercên têkildar di taybetmendiya projeyê de nas bikin.
Têkiliya qediyayî, ne tenê vekirina qalibkirî binirxînin
Nîşankirina dawiya pêwendiyê, danûstendinên lêdanê, guheztinên beşê û deverên xêzkirina pêşniyarên li ser nexşeyê. Dûv re kontrol bikin ka dê çawa beş di pêvekek qedandî an vekolînê de rûne. Pirsek vekolînek kêrhatî ev e gelo heman pergala datum dikare di dema qutkirin, pîvandin û komkirinê de bi domdarî beşê bi cih bike.
Berî ku hucreyê diyar bikin, her herikînek, derbasbûn, guncan an kontrolkirina morkirinê ya pêwîst diyar bikin. Dibe ku van kontrolan pêdivî bi alavên taybetî an qereqolên veqetandî hebe. Pêdivî ye ku ew xwedan rêgezek peydaker û pejirandinê ya tayînkirî bin, li şûna ku were texmîn kirin ku ew bi makîneya darbeyê re werin.
Berî ku mezinahiya makîneyê hilbijêrin riya pêvajoyê hilbijêrin
Nîqaş bikin ka dê parison çawa bigihîje kavilê qalibê berî ku makîneyek mezintir hilbijêrin. Parîson lûleya vala ya germ e ku pêvajo çêdibe û difûre. Pêdivî û danîna wê divê li gorî geometriyê be.
Extrusion konvansiyonel li hember 3D şilkirina şûştinê
Ravekirina teknîkî ya Toray ya 3D şilkirina şûştinêşûştinê vedibêje ku parîsonê ji bo şeklên vala yên dirêj û tevlihev dixe nav valahiya qalibê. Ev lihevhatinek pêvajoyê ya cûda ye. Pêdivî ye ku makîneyek lêdana derbeyê ya kevneşopî ya bi robotek parçe-vekêşanê re wekî delîlek wekhev a wê kapasîteyê neyê hesibandin.
Ji bo rêyek nebaş, bi karanîna geometrî û resinê rastîn vekolînek rêça damezrandinê daxwaz bikin. Mêjûkirina lêdana derbeyê ya konvansiyonel, cîhkirinek pispor an rêyek şûştinê, û li cîhê ku guncan be beşên şilandî yên hevgirtî bidin ber hev. Berawirdkirin divê li ser damezrandina fîzîbîlîte, navbeynkarî û xebata jêrîn be, li şûna ku were texmîn kirin ku yek rê li gorî her kanala otomotîvê ye.
Radestkirina helandinê û veavakirina ajotinê ji hev veqetînin
Xebata çewisandina domdar û serê berhevkerê radestkirina helandinê vedibêje. Cihkirina Parison beşek cûda ya pêvajoyê diyar dike. Ajokarên hîdrolîk, servo-hîdrolîk û elektrîkê tevgerê diyar dikin. Berawirdkirina van li ser axên cihêreng şirovekirina quoteyan hêsantir dike û nahêle ku etîketek otomatê ji bo kapasîteya çêkirinê raweste.
Ji bo serîlêdana otomotîvê ya rastîn rezînên lêdanê hilbijêrin
Pîvanê diyar bikin, ne tenê malbata polîmer. "PA" an "PP" pirsên di derbarê xurtkirin, guheztin, behreya pêvajoyê û guncanbûna ji bo beşa armanc de vekirî dihêle. Envalior'sPortfolio Durethan PA6Mînakî, ji bo lûle û kanalên hewayê pileyên lêdanê û polên bihêzkirî ji hev cuda dike. Navê malbatê reçeteyek guhezbar nas nake.
Amadekirina materyalê û plastîkkirina bi pola hev bikin
Talîmatên pêvajoyê yên pola-taybet ên heyî bistînin. Rêzeya zuwakirin û xwarinê ya pêşniyarkirî, pîvana şilbûnê li cîhê ku pêwîst be, guncaniya pîç û serê, kontrolkirina germahiyê û her taybetmendiyek berxwedêr a ku ji bo tevliheviyê hewce dike kontrol bikin. Van tiştan ji bo pejirandina teknîkî ne, ne sedemên weşandina yek germahiya zuwakirinê ji bo hemî plastîkên endezyariyê.
Toray vîskozîtîya helandinê û îstîqrara şiklê-parastinê wekî guncavbûna rezbera şilkirina bayê têkildar destnîşan dike. Di dema ceribandinê de şert û mercên maddî û mîhengên pêvajoyê tomar bikin da ku pirsgirêkek çêbibe li hember reçeteyek naskirî were lêkolîn kirin. Rêjeya derxistina HDPE ya makîneyek çapkirî wekî delîla rêjeya radestkirina wê bi rezînek cûda qebûl nekin.
Di nav reçeteya pejirandî de ji nû ve hilînin
Çavkaniyê, dîroka pêvajoyê û rêjeya pêşniyarê ya regrind-ê, digel destûra xerîdar û kontrolên ku ji bo qayîlkirina reçeteyê hewce ne, tomar bikin. Tevliheviya hilberîna armanckirî ceribandin. Ceribandinek ku tenê rezînek bakî bikar tîne bi lêzêdekirina paşerojê re performansê saz nake.
Wergera xêzkirina beşê li pêdiviyên alavên darbekirinê wergerînin
Ji bo vekolîna amûrên şilkirina lêdanê tabloyek hewcedariyê bikar bînin. Her pêdiviya mecbûrî pêdivî bi taybetmendiyek, xêzkirin an tomarek ceribandinê heye. Tiştên ku nehatine çareser kirin divê xuya bin heya ku berpirsiyarê wan bigire.
| Pêwistî | Di pêşniyarê de kontrol bikin | Delîl û girtin |
|---|---|---|
| Daxwaza maddî û gewre ya gulebaranê | Plastîkkirina pola-taybetî, fîşekek bikêrhatî û radestkirin; ji bilî giraniya qediyayî bi tenê paşmaya pêvajoyê vedihewîne | Tomara materyalê û darizandina avakirina nûnerê |
| Sazkirina Mold | Zerf, lêkirin, qalindî û girseya qalibê, karûbar û gihîştina karûbarê | Nêzkirina navberê ya qalib-makîne |
| Vekirin û rakirin | Cihê vekirinê, tevgerên qalibê hewce, rêça girtina û paqijkirina beşa germ | Vekolîna tevgerê û rêzika rakirina şahidiyê |
| Herêmên dîwarê krîtîk | Amûra serî, kontrola parison û cihên vekolînê yên pêşniyarkirî | Pîvana nexşeyê li dijî sînorên xêzkirinê |
| Têkiliyên qedandî | Amûrên qutkirin, tevlêbûn, civandin û bi cih kirin | Kontrolên pîvan û fonksiyonê yên beşa qedandî |
| Hilbera pejirandî | Hucreyê, xala hejmartinê, qaîdeyên qutbûnê temam bikin û destwerdanê red bikin | Dadgehkirina demkî ya bi mîqdarên pejirandî û tomarên rawestandinê |
Ez ê çawa projeyek lêdanê ya otomotîvê binirxînim
Ji bo projeyek lêdanê ya otomotîvê, ez ê berî ku li ser kapasîteya makîneyê nîqaş bikim xêzkirina beşê binirxînim. Pirsên min ên destpêkê dê pola materyal, hawîrdora xebitandinê, xalên girêdanê û daxwazên pejirandinê têkildar bikin. Hêjmara konteynerê binavkirî ya makîneyek dê wekî referansek verastkirinê bimîne, ne bingehek ji bo pejirandina kanalek an rezervek nerêkûpêk.
Ger perçeyek ceribandinê bigihîje armanca giraniya xwe lê di kontrolkirina qalindahiya dîwarê herêmî de têk çû, ez ê li belavkirina materyalê lêkolîn bikim berî ku giraniya giştî ya parçeyê zêde bikim. Ez ê cîhên vekolînê yên diyarkirî bi profîla parison, amadekirina materyalê, amûrkirin û mîhengên pêvajoya tomarkirî re berhev bikim. Zêdekirina materyalê li her deverê dê wekî guhertinek pêşniyar bimîne heya ku kontrolên beşa têkildar nîşan bide ku ew pirsgirêk çareser kiriye.
Vekolîna amûrkirinê dê ji ya ku qalib di navbera paldankan de çêdibe zêdetir vegire. Ez ê lêdanê, qalindahiya qalibê, cîhê vekirina, tevgerên pêwîst û riya bêkêmasî ya parçe-rakirina kontrol bikim. Port û taybetmendiyên lêdanê di heman demê de ji bo qutkirin, cîhkirin û vekolînê piştî şilkirinê jî pêdivî bi plansaziyek zelal heye.
Ji bo pola endezyarî-plastîk a diyarkirî, ez ê rêbernameya pêvajoyê ya wê daxwaz bikim û rêza zuwakirin, xwarin, kulm û serî ya pêşniyarkirî verast bikim. Ez ê hêjmarek guheztina HDPE wekî delîla performansê bi resenek din re bikar nekim. Her reçeteya regrind a pêşniyarkirî dê li gorî materyal û daxwazên xerîdar ên bicîhkirî bimîne.
Berî pejirandina hucreya hilberînê, ez ê xebata jêrîn di plansaziya ceribandinê de bikim. Pêdivî ye ku kanalek çêkirî hîn jî qonaxên lihevkirin, komkirin û vekolînê derbas bike. Ez ê hilbera pejirandî, navber û verastkirinên destan tomar bikim, dûv re hewcedariyên derbasbûyî ji tiştên ku hewceyê rastkirin an delîlên din hewce ne veqetînim.
Pêşniyara min dê bi van dîtinan ve girêdayî be. Makîneyek mezintir dê bibe bersiva min a otomatîk a kêmbûna hilberînê; Ez ê pêşî destnîşan bikim ka gelo sînorkirin ji şilkirin, hilgirtin, qedandin an vekolînê hatî.
Sêwirana qalibê lêdanê, belavkirina dîwar û pêwendiyên krîtîk
Giraniya parçeyek qediyayî pîvanek tevahiyê ye. Ew nikare qalindahiya li bend, girêdan an qutbûnek nas bike. Cihên vekolînê ji xêzkirin û fonksiyonê saz bikin, dûv re pîvandinên ku di rewşek parçeyek diyarkirî de hatine çêkirin bidin hev.
Kontrola dirêjî û dorhêlî ya veqetandî
Bernameya parîsonê ya dirêjî ji dabeşkirina dîwarê li dora dorhêla beşê veqetînin. Toray di gotûbêja xweya pêvajoya şûştinê ya 3D de kontrolkirina qalindahiya dîwarê radiusê vedibêje. Fonksiyonên kontrolê yên rastîn ên pergala pêşniyarkirî piştrast bikin; hejmartina xala bernamesaziyê ya mezin tenê nîşan nade ku her cîhek krîtîk dê sînorê xwe bicîh bîne.
Ji bo têkçûnek herêmî, pîvandinê li ser pozîsyona wê li ser beşê nexşe bikin û pêvajoya têkildar û guhêrbarên amûrkirinê lêkolîn bikin. Guhertinan bişopînin da ku bandorên wan bêne kontrol kirin. Ya heyîrêberê bernameya parisonmijara kontrolê bi berfirehî rave dike.
Danûstanan bi qedandin û komkirinê re hilînin
Dê destnîşan bikin ka dê çawa ports, keviyên xêzkirî û taybetmendiyên lêdanê li gorî daneyên diyarkirî werin pîvandin. Li ser şerta piştgirî û pîvana beşê li hev bikin. Van navbeynkaran bi peydakiroxên qalib û sazkeran re ku bikar tînin binirxîninsêwirana qalibê û kontrolên navgîniya makîneyê, li şûna ku piştî pejirandina qalibê qedandinê wekî pirsgirêkek cûda were hesibandin.
Hucreya bêkêmasî ya lêdanê ya otomotîvê diyar bikin
Rêya ji amadekirina resin berbi nuqteya hejmartina beşê pejirandî xêz bikin. Tenê li cîhê ku beş hewcedarê wan e, rakirin, birrîn, vekirin, tevlêbûn, civandin û vekolînê vedihewîne. Ji bo her operasyonê, navê dabînker, delîlên pejirandinê û berpirsiyariya yekbûnê bikin.
Têkiliyên qereqolê kontrol bikin: parçeyek çawa vediguhezîne, çawa tê cîh, çi diqewime dema qereqolek jêrîn disekine û çawa beşên redkirî têne veqetandin. Pêdivî ye ku navgînek alavên ku ji hêla çêkerê makîneyê ve têne peyda kirin ji alavên ku ji hêla kesên din ve têne peyda kirin cûda bike. Ewrêberê veavakirina xeta otomatîkvan sînorên peydakirinê vedigire.
Vekolînan ji fonksiyon û taybetmendiya beşê hilbijêrin. Testek leaksiyonê, li cîhê ku hewce be, li şûna delîlên pîvan, derbasbûn, kombûn an domdariyê nagire. Ji bo her serîlêdana otomotîvê yek navnîşek testa gelemperî dûr bixin.
Parçe û pêvajoya hilberînê ji hev cuda îspat bikin
Li dora guhertoya xêzkirinê, materyalê pejirandî û reçeteya armanckirî ceribandinek nûnerî plan bikin. Qalib, sazkirin, pira materyal û plana pîvandinê tomar bikin. Hejmarên pejirandî, sedemên redkirinê, rawestan û destwerdanên destan li kêleka qeyda çerxê biparêzin.
Testa makîneya dabînkerê û pejirandina beşa hilberîna xerîdar ji armancên cûda re xizmet dike.Pêşniyara giştî ya PPAP ya AIAGerêkirina beşa hilberînê bi domdarî tomar û taybetmendiyên sêwiranê re di dema hilberînek rastîn de bi rêjeyên hilberînê ve girêdide. Ew çarçove ji nîşandana tevgera makîneyek an hilberandina yek nimûneyek pejirandî berfirehtir e.
| Çalakî | Pirsgirêka ku ew dike | Delîlên ku diyar dikin | Ji xwe ava nake |
|---|---|---|---|
| Makîne an hucreya FAT | Ma alavên peydakirî qada pejirandinê ya pejirandî têr dike? | Kontrolên peymanê, veavakirin, şert û mercên ceribandinê û tomara tiştên vekirî | Hemî fonksiyonên beşa qedandî an pejirandina hilberîna xerîdar |
| Verastkirina fonksiyonê ya part | Ma beşa qedandî daxwazên karanîna diyarkirî bicîh tîne? | Qeydên dimensî, kombûn, fonksiyonel û domdariyê yên sepandin | Performansa hilberîna domdar li derveyî şert û mercên nirxandin |
| Pejirandina beşa hilberîna xerîdar | Ma pêvajoya hilberîna armanckirî daxwazên pejirandî yên xerîdar bicîh tîne? | Pêşniyarên xerîdar û delîlên hilberînê, tevî PPAP-ê ku hewce dike | Pejirandina ji bo materyalek guherbar, nexşandin an pêvajoyek bêyî vekolîna pêdivî ye |
Di plansaziya pejirandina projeyê de hêjmarên nimûne, dema ceribandinê, rêbazên pîvandinê û her pîvanên statîstîkî bicîh bikin. Ji gotarek makîneya gelemperî armancek Cpk-ya gerdûnî deyn nekin an dirêjahiya xebitandinê nedin. Ji bo beşa amûrê, bikar bîninrêberê plankirina FATji bo sazkirina kontrolên lihevhatî.
Her hewcedariyê wekî ku derbas bûye bigire, hewcedarî xebata rastkirinê û ji nû ve ceribandinê ye, an jî hîn nehatiye piştrast kirin. Ji du kategoriyên paşîn re xwedanek û delîlên girtinê destnîşan bikin. Veqetandina van statûyan rê nade ku ceribandinek netemam bibe serbestberdana hilberînek eşkere.
Hilber û lêçûn li sînorê beşa pejirandî bidin hev
Parçeyên otomotîvê yên qedandî yên ku kontrolên lihevkirî derbas dikin bijmêrin. Bibêjin ka armanc guherîn, navber û operasyonên jêrîn dihewîne an na, û ji bo her stasyonê heman bingeha demê bikar bînin. Binêrerêberiya hejmartina rêjeya hilberînêji bo cudahiya di navbera çerxên binavkirî û hilberîna pejirandî de.
Nirxandina hucreyek kanalek HVAC ji çerxa wê ya şilkirinê wêdetir
Ji bo projeyek hîpotetîk a kanala HVAC ya otomotîvê, ez ê bi hewcedariyek 95 beşên pejirandî serê demjimêrek diyarkirî dest pê bikim. Bihesibînin ku qalibek yek-kavîteyê, çerxek şilkirinê ya 32 çirke, 90% amadebûna qonaxa şilkirinê û hilberek pejirandî ya paşîn a 96% li seranserê pêvajoya tevahî.
Rêjeya şilkirinê ya binavkirî dê bibe 3,600 ÷ 32, an jî 112,5 parçe di saetê de. Bi sepandina hebûna bezê ya tê texmîn kirin dê kapasîteya qonaxek çêdike 101.25 beş serê saetek plansazkirî bihêle.
Ew hejmar dê hilberîna qedandî ava neke. Di heman demê de ez ê kapasîteya qutkirin, hilgirtin û vekolînê jî bidim ber hev. Tabloya li jêr du senaryoyên plansaziyê nîşan dide, ku di navbera rawestgehên qereqolê de windahiyên veguheztinê an danûstendinên zêde tune. Her du hejmarên kapasîteya jêrîn demjimêrên plansazkirî bikar tînin û jixwe rê didin sekinandinên qereqolê yên texmînkirî; berhema %96 di dawiyê de carekê tê sepandin.
| Pîvana plansazkirinê | Senaryoya jêrîn a destpêkê | Senaryoya jêrîn a nûvekirî |
|---|---|---|
| Kapasîteya Molding-qonaxa | 101,25 beşên / saet | 101,25 beşên / saet |
| Kapasîteya pêvajoyê ya jêrîn | 90 parçe / saet | 105 parçe / saet |
| Hilberîna pejirandî ya dawîn tê texmîn kirin | Rêsakanî bekarhênan 96% | Rêsakanî bekarhênan 96% |
| Hilbera pejirandî ya projeyî | 86,4 beşên / saet | 97,2 beşên / saet |
| Hilbera pejirandî ya pêdivî ye | 95 beş / saet | 95 beş / saet |
Di senaryoya destpêkê de, kapasîteya jêrîn dê hucreyê di saetekê de 90 perçeyan berî dravdana berberiya paşîn sînordar bike. Hilbera pejirandî ya pejirandî dê ji ber vê yekê 90 × 0,96 = 86,4 beşên di saetê de, li jêr hewcedariyê be.
Dûv re ez ê lihevhatinek jêrîn binirxînim ku karibe di saetê de 105 parçeyan hilîne. Digel qonaxa çêkirinê û wê hingê peydakirina sînordar, hilberîna pejirandî ya pêşbînkirî dê bibe 101.25 × 0.96 = 97.2 beşên saetê.
Hesabkirina revîzekirî dê di saetê de tenê 2,2 beşan ji armancê derbas bibe. Ez ê wê wekî serê plansaziya tixûbdar, ne delîlek rêjeya hilberîna pejirandî binirxînim. Dê ceribandinek hucreyek nûner hîn jî hewce bike ku çerxa rastîn, qutbûn, performansa jêrîn û hilberîna pejirandî saz bike.
Ev berhevok dê vekolîna endezyariyê ber bi birêkûpêkkirina qedandin û vekolînê ve birin berî ku hûn makîneyek lêdanê ya mezin bixwaze.
Heman çarçoveya hilberînê bidin ber hev
Di her pêşniyarê de makîneyê, qalib, amadekirina materyalê, pêlavên qedandinê, vekolîn, yekbûn û lêçûnên ceribandinê ji hev veqetînin. Bihayek tenê makîneyek rasterast bi bihayek hucreya bêkêmasî re nayê berhev kirin. Li hember hilberîna pejirandî û daxwaziya projeyê kapasîteya zêde binirxînin; nehesibîne ku makîneyek mezintir dê kelekek jêrzemînê rabike.
Ji bo Kinggle RFQ-parçeya otomotîvê amade bikin
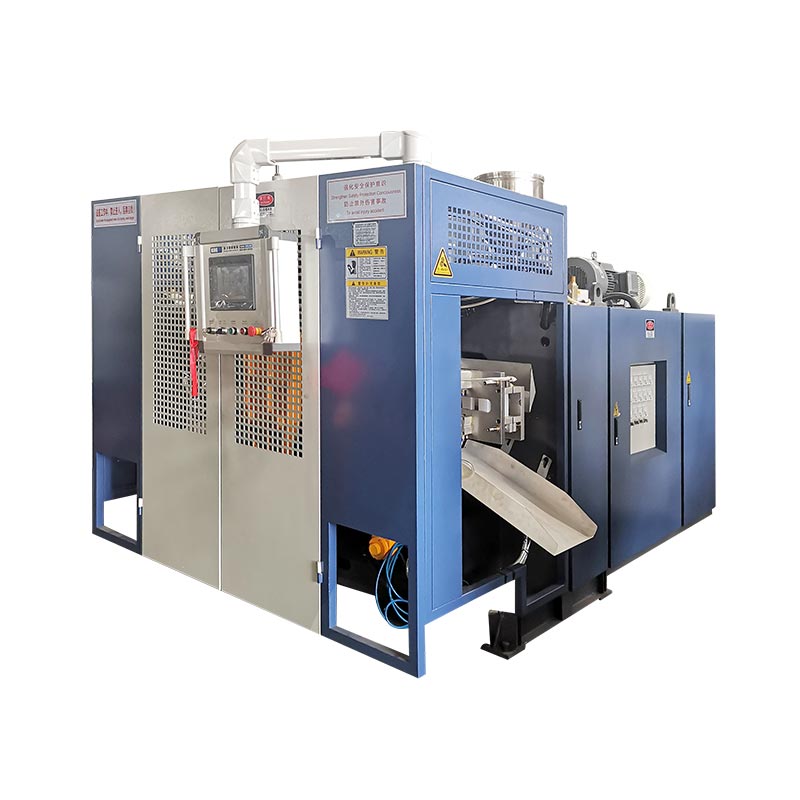
Platformên berhevkerê yên weşandin Kinggle ji bo nîqaşek destpêkê referansên taybetmendiyê peyda dikin. Ew ji bo mînaka kanala hîpotetîk an ji bo her perçeyek otomotîvê vebijarkên otomatîkî ne. Materyalên pêşniyarkirî, qalib û çarçoveya hilberîna bêkêmasî hîn jî hewceyê vekolînek teknîkî ne.
| Qada referansê | KGB80A | KGB100B |
|---|---|---|
| Kapasîteya konteynerê ya herî zêde hatî reklam kirin | 30 L | 120 L |
| Hêza dorpêçkirinê | 215 kN | 440 kN |
| Mezinahiya qalibê, W × H | 750 × 860 mm | 1200 × 1200 mm |
| Mezinahiya qalibê herî zêde, W × H | 520 × 860 mm | 920 × 1200 mm |
| qalindahiya qalibê | 360 ber 420 mm | 510 heta 600 mm |
| Têkiliya serîlêdanê ya navnîşkirî | lûleyên parçeyên otomobîlan | Parçeyên otomobîl û tankên otomobîlan |
Tablo qadên hilbijartî ji rûpelên hilberên Kinggle yên girêdayî vedihewîne. Mezinahiya platen û mezinahiya qalibê herî zêde zeviyên cûda ne. Ne jî zerfek tevgerê ya bêkêmasî, hilbera pola-taybet, pêvajoya şûştinê ya pispor an pejirandina pergala sotemeniyê piştrast nake. Ji bo avakirina pêşniyarê xêzkirin û veavakirina navbeynê daxwaz bikin.

Pakêtek nirxandinê bişînin, ne tenê cildê makîneya daxwazkirî
- Nexşeyên beşên 3D û 2D yên bi revîzyon, geometriya qediyayî, danezan û pêdiviyên dîwar an navbeynê yên krîtîk.
- Pola resinê ya diyarkirî, reçeteya hilberînê ya pejirandî û rêwerzên pêvajoyê yên têkildar.
- Giraniya beşê, birêkûpêkkirina qalibê plankirî, agahdariya amûrên heyî û rêzika qedandina pêşniyarkirî.
- Hilbera pejirandî ya bi bingeha wextê, daxwaziya salane, tevliheviya hilberê û hewcedariyên vekolînê ve tê xwestin.
- Mercên malperê û navnîşek zelal a kî qalib, alîkar, qedandin, vekolîn û entegrasyonê peyda dike.
Van têketinan dihêle ku navnîşana vekolîna teknîkî biguncîne, hewcedariyên neçareserkirî û mercên ceribandinê berî ku veavakirina makîneyek biqede.
Pirsên pir caran têne pirsîn
Ma her kanala hewayê ya otomotîvê li ser makîneyek lêdanê ya kevneşopî dikare were çêkirin?
Na. Geometrî, rezînek diyarkirî, navgîn û gihîştina amûran binirxînin. Hin şikil nirxandina danîna parsekê ya pispor, şilkirina şûştinê an beşên hevgirtî ferz dikin. Makîneyek konvansiyonel bi robotek derxistinê bi serê xwe wan kapasîteyên çêkerî saz nake.
Ji bo hilbijartina makîneyek ji bo parçeyek otomotîvê hêjmara berhevker bes e?
Na. Daxwaza fîşekên bikêrhatî, radestkirina materyal-taybet, sazkirina qalib, cîhê vekirina, tevgerên hewce, rakirina beşan û xebata jêrîn jî hewceyî vekolînê ye. Hêjmarek konteynerê ya reklamkirî referansek verastkirinê ye, ne rêbazek hilbijartinê ya bêkêmasî ji bo beşek teknîkî ya nerêkûpêk.
Ma makîneyek HDPE dikare pola endezyar-plastîk a diyarkirî pêvajoyê bike?
Ji bo vê yekê vekolînek pola-taybet a amadekirina materyalê, plastîkkirin, amûrkirina serî, kontrol û pêvajoya pêşniyarkirî hewce dike. Rêjeyek derxistina HDPE ya hatî weşandin bi rezînek din re encam îsbat nake. Veavakirinê piştrast bikin û bi materyalê armanckirî ceribandinek nûnerî bikin.
Çima beşek dikare bigihîje armanca giraniya xwe lê kontrolkirina qalindahiya dîwar têk naçe?
Giraniya tevahî beşê diyar dike, dema ku kontrolek stûrbûnê cîhek dipîve. Materyal dikare bi rengek cûda di navbera herêman de bê guheztinek têkildar di giraniya tevahî de were belav kirin. Nexşeya cîhê têkçûyî bikin û berî ku hûn biryar bidin ka meriv wê çawa rast bike li ser materyal, amûr û şertên pêvajoyê yên têkildar lêkolîn bikin.
Ma derbaskirina makîneyek FAT pejirandina beşê hilberîna xerîdar temam dike?
Na. FAT çarçoweya pejirandina alavên pejirandî vedigire. Pejirandina beşa qedandî û pejirandina hilberîna xerîdar delîlên xwe yên guncan hewce dike. Li cîhê ku PPAP hewce ye, li şûna ku radestkirina amûrê wekî pejirandinê binirxînin, pêşkêşkirina xerîdar û daxwazên hilberîn-rêvebirinê piştrast bikin.
Ma kirîna makîneyek lêdanê ya otomotîvê wekî peydakirina parçeyên xwerû yên ku bi lêdanê têne çêkirin heman e?
Na. Kirîna alavan ji bo pêvajoyek hilberînê bi makîneyan, navgînên amûrkirinê, entegrasyon û pejirandinê ve têkildar e. Çavkaniya parçeyên qedandî berpirsiyariya hilberînerek ji bo hilberandin û peydakirina wan parçeyan eleqedar dike. Berî berhevkirina dabînkeran zelal bikin ka kîjan çarçowe tê xwestin.
Ji bo vekolînek alavan-parçeya otomotîvê, pêdiviyên xêz û materyalê bişîninRûpelê têkiliya Kinglean emailsales@kinggle.com. Telefûn:+86-574-87103665. Agahdariya pargîdaniyê li ser heyeKinggle About rûpel.
Berî ku hûn bi makîneyê ve girêdayî bikin, riya hilberînê pejirînin
Bi beş û materyalê re dest pê bikin, riya damezrandinê bicîh bikin, û xêzkirinê veguherînin amûrên eşkere û daxwazên pejirandinê. Dûv re pêşniyarên bêkêmasî li sînorê beşa pejirandî bidin hev. Pirsgirêkek fitneyê ya mecbûrî çareserî hewce dike; çerxa zûtir an bihayê kirînê ya kêmtir nikare wê bigire.