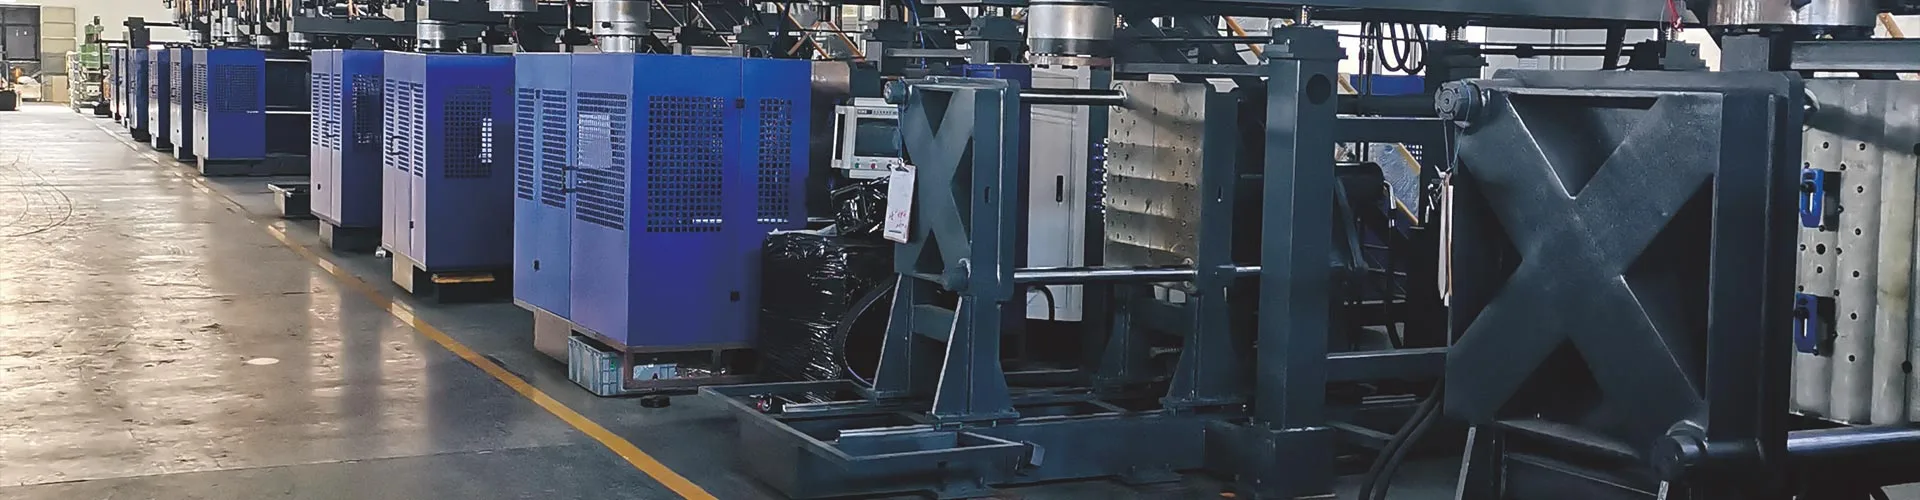
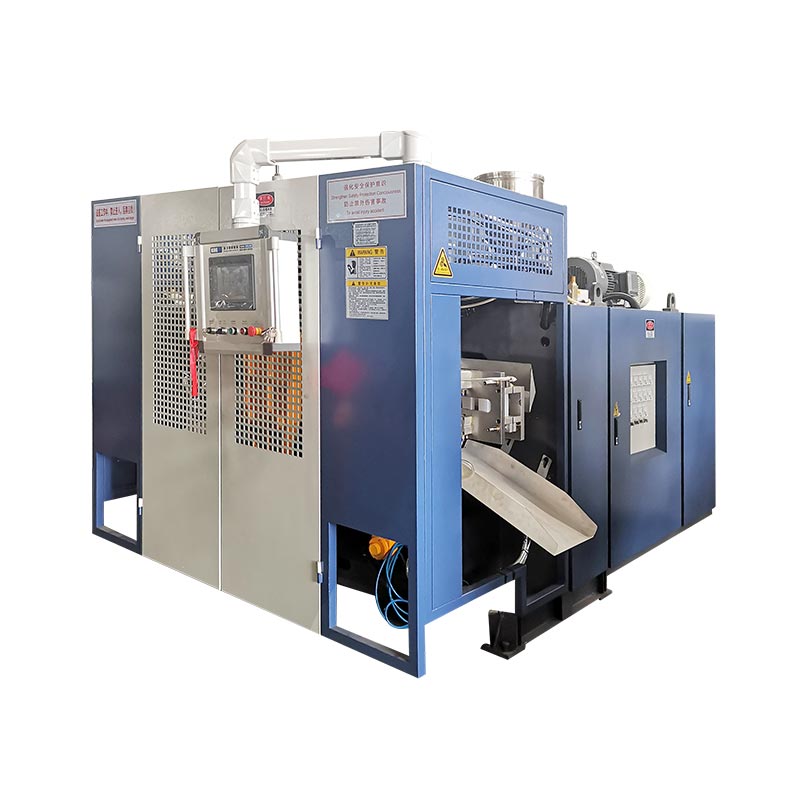
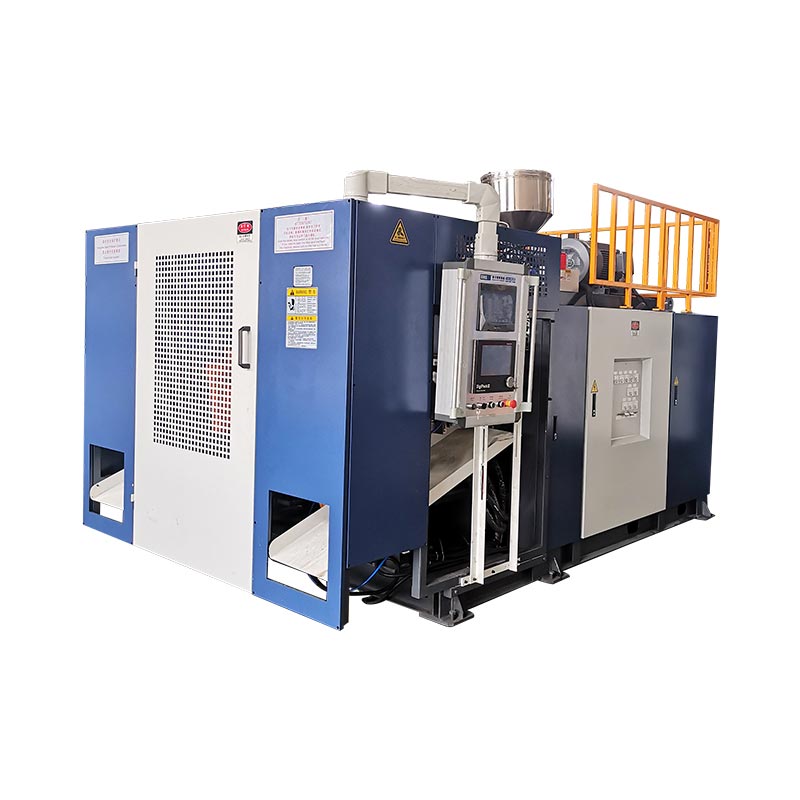
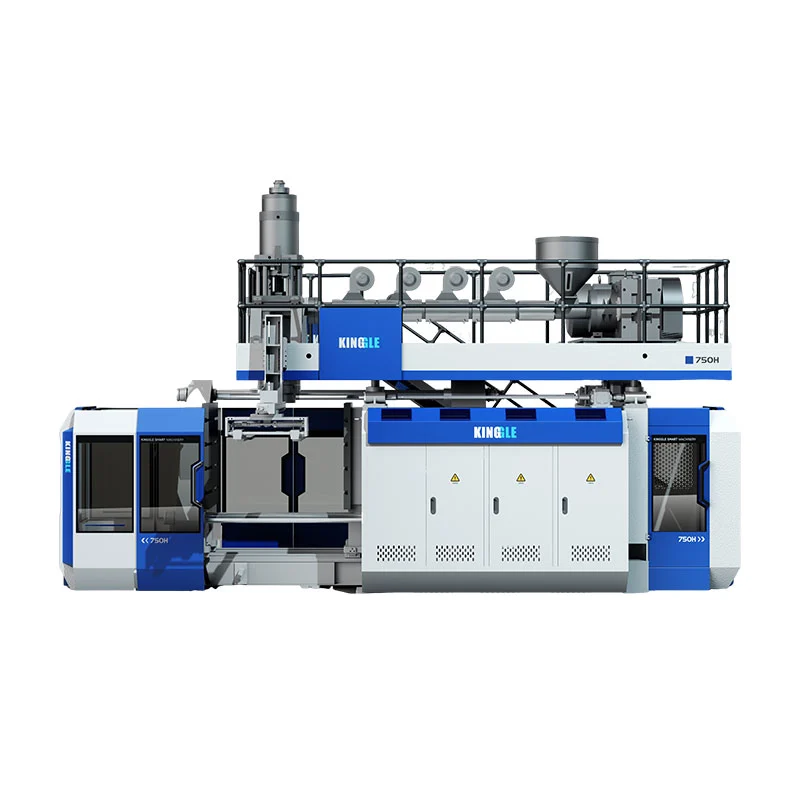
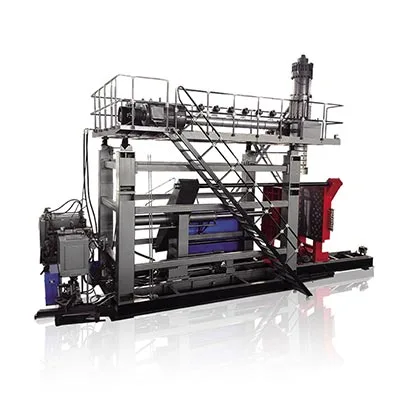
Makîneyek 1000L IBC şûştina derbeya hundurê plastîk çêdike. Ew bi xwe IBC-ya tevahî îsbat nake. Makîneyê li hember şûşeya hundurîn, qefes, palet, girtin, pergala materyal, qalib, kombûna jêrîn û ceribandinên pakêtê yên pejirandî hilbijêrin û qebûl bikin.
Kapasîteya mezin projeyek IBC-ê wekî xebatek mezinahiya makîneyê dike. Karê dijwar li ser navberan rûniştiye. Pêdivî ye ku vekirina jorîn bi girtinê re bicive. Pêdivî ye ku dergeha jêrîn bi gihîştina valve û qefesê re bigihîje hev. Pêdivî ye ku laşê çêkirî bi rengek rast li ser paletê rûne. Pêdivî ye ku qefes bêyî ku têkiliyek zirardar çêbike, depoya hundur biparêze.
Ev rênîşander wan navberan vediguherîne têketina makîneyê û delîlên ceribandina kargehê. Ew platforma heyî ya Kinggle 1000L IBC wekî referansa amûra çapkirî bikar tîne.

Hilber yek pergala hevgirtî ye
Şûşeya hundur bi qefes, palet, valve û girêdana dagirtinê ve girêdayî ye.
Serî, profîla parison, qalib û sarbûn nexşeya dîwarê pejirandî çêdike.
Derxistin, birrîn, komkirin û ceribandin hilberîna pejirandî ya pêwîst diparêze.
Dadgeh her yekîneyek pejirandî bi materyal, mîheng, pîvandin û encamên testê ve girêdide.
KGB1000L-IBC, dema ku tabloya taybetmendiya wê bikar tîneKGS1000L-IBC. Rêza ziwa-cycle jî nîşan dide150 L, ku ne rêjeyek bikêr e. Vê gotarê amûrê wekî platforma Kinggle 1000L IBC bi nav dike heya ku rûpela zindî û quote yek koda modela pejirandî û yekîneya encam bikar bîne.Diyar bikin ka 1000L IBC makîneya şilkirina lêdanê çi peyda dike
Makîneya lêdanê laşê plastîk çêdike. Di termînolojiya IBC de, ew laş bi gelemperî şûşeya hundurîn, konteynera hundurîn, xêzek an qulika hundurîn tê gotin. Zimanê lêgerînê li gorî bazarê diguhere. Peymana teknîkî divê yek termek kontrolkirî bikar bîne.
IBC-ya tevlihev a bêkêmasî ji wê laşê çêkirî bêtir dihewîne. Struktura derve dibe ku qefesek metal û paletek hebe. Girtî, gazket, valvek dakêşana jêrîn, etîket û nîşanên nasnameyê pakêtê temam dikin. Amûrên meclîsê û qereqolên ceribandinê dikarin li derveyî hucreya şilkirinê rûnin.
Cûdahî bandorek pratîkî ye. Dabînkerê makîneyê dikare pêvajoya çêdike û pîvanên ku di ceribandina pejirandî de hene îspat bike. Divê xwediyê tevahî IBC îspat bike ku hemî pêkhateyên peydakirî bi hev re dixebitin. Ger qefes, palet an valve ji dabînkerek din tê, pêdiviya kiriyar bi kontrolkirina navbeynkariyê li seranserê pargîdaniyan heye.
Rêgezên Dewletên Yekbûyî yên heyî mînakek zelal dide.49 CFR 178.707IBC-ya pêkhatî wekî pakêtek derveyî hişk a ku depoyek hundurê plastîk vedigire vedibêje. Ew dibêje ku qeşa hundur û pakkirina derve pakêtek yekgirtî pêk tîne. Di heman demê de ew dibêje qertafa hundurîn ne armanc e ku fonksiyona xweya ragirtinê bêyî pakkirina derveyî pêk bîne.
Ew qaîdeyek bazarê-taybetî ye, lê dersa endezyariyê baş rêve dibe. Ger hilbera bazirganî IBC-ya berhevkirî be, şûşeya hundurîn ji hev veqetînin. Qefesa hilberînê, palet, girtina jorîn, valve û gazketan bînin nav plansaziya kalîteyê.
Pêdivî ye ku navber sînorê makîne-dabînker diyar bike. Navê qalibê hatî peyda kirin, robot, deflash, testerê levkirinê, veguhêz û amûra kombûnê. Hemî pêkhate û karûbarên ku ji hêla kirrûbir ve têne peyda kirin nîşan bikin. Nexşeya sînorê rengîn ji navnîşek dirêj a "alîteyên standard" bikêrtir e.
Li ser yek nexşeyê şûşeya hundur, qefes, palet û valve kontrol bikin
Pêdivî ye ku xêzkirina şûşeya hundur li ser pîvanên xwe yên derveyî raweste. Pêdivî ye ku ew nîşan bide ka şûşe çawa bi IBC-ya mayî re hevûdu dike. Bi referansên xêzên pêkhateya pejirandî re yek xêzkirina kontrolê ya navbeynê ava bikin.
Li jor dest pê bikin. Vekirina dagirtin, têkel an girtina navberê, rûyê vegirtinê, paqijkirina kapê û gihîştina qefesê tomar bikin. Bilindahiya rûyê jorîn li gorî qefesê zêde bikin. Girtinek dikare bi pîvana xwe bigihîje, lê dema ku şûşeya hundur pir bilind an pir nizm rûne, sazkirina wê dijwar dibe.
Vegere dergeha jêrîn. Di nav qefesê de xeta navendî ya derketinê, goşe, piştgirî, girêdana valve û paqijbûnê nîşan bidin. Têkiliya paletê tevlî bikin. Dibe ku şûşeya germ di dema sarbûnê de şeklê xwe biguhezîne, ji ber vê yekê navberê piştî heyama şertê lihevkirî bipîve.
Nexşeya têkiliyên qefesê. Radyoya quncikê, deverên panelê û her piştgirîyên herêmî nîşan bikin. Dema ku yekîneya dagirtî were desteser kirin an stûn kirin dibe ku têkilî biguhere. Pêdivî ye ku şûşeya hundur li cîhê ku sêwiran hêvî dike ku ew rûne rûne. Pêdivî ye ku ew ji bo piştgirîyê xwe bispêre qutbûnek qezayê.
| Interface | Delîlên kontrolkirî | Biryara makîneyê an qalibê |
|---|---|---|
| Vekirin û girtina jorîn | Dê xêzkirinê biqedînin, rûyê morkirin, pîvan û paqijkirina kapê biqedînin | Amûra stûyê, birêkûpêkkirina lêdanê, sarbûn û birîn |
| Derketina jêr û valve | Xeta navendê, goşe, piştgirî, gasket û gihîştina qefesê | Têxê qalib, profîla dîwarê herêmî, sarbûn û qedandin |
| Qefesa derve | Zerfa hundurîn, cihên rêhesin û deverên pêwendiya şûşeyê | Geometriya şûşê, nexşeya dîwar û rewşa berdanê |
| Palet an bingeh | Geometrîya cihgir, rûbera piştgirî û paqijiya hilgirtinê | Şêweyê qalibê bingehê, piştgiriya derxistinê û pêveka piştî sarbûnê |
| Label û deverên nîşankirinê | Flatness, helwest û nasnameya pêwîst | Rûyê qalibê, profîla dîwêr û hilanîna jêrê |
Her navberê jimare. Di xêzkirina qalib, plana teftîşê û rapora ceribandina kargehê de heman hejmaran bikar bînin. Gava ku yek pîvan têk diçe, tîm dikare wê li ser amûrkirin, sarkirin, rakirin an kombûnê bişopîne bêyî ku nîqaş bike ka kîjan xêzkirinê kontrol dike.
Kingle'spêvajoya firotanêwêneyên hilberê, xêzkirin, giranî, mezinahî, materyal, stûrbûn, encam û berxwedana kîmyewî dipirse. Ji bo projeyek IBC, qefes, palet, valve û xêzên girtinê li wê pakêtê zêde bikin.
Zerfa makîneya 1000L ya çapkirî bêyî xwendina wê zêde bixwînin
Kingle'sRûpelê hilberê 1000L IBCzerfa berhevdanê peyda dike. Ew çînek konteynerê herî zêde 1000 L, makîneyek 55 t û mezinahiya makîneya 9,5 ber 5,1 ber 6,5 m navnîş dike. Pîvana paşîn hîn jî hewceyê gihîştin, lênêrînê û cîhê alîkar e.
Di tabloya girtina giştî de 1000 kN, 1800 ber 1600 mm pîl û mezinahiya qalibê herî zêde 1600 ber 1500 mm destnîşan dike. Ew ji 1200 heta 1400 mm qalindahiya qalibê dide. Van reqeman destek didin vekolînek zû-malbatê. Ew li şûna xêzkirina kombûna qalibê ya bêkêmasî nagirin.
Di beşa extrusion de du pêlên 100 mm bi rêjeyên 32 L / D navnîş dike. Kapasîteya helandinê ya HDPE ya ku hatî weşandin ji her pêçekê 180 kg / h e. Di beşa serê-mirinê de berhevkarek 45 L û referansek giraniya PE ya 33 kg destnîşan dike.
| Babetê çap kirin | Nirxa malperê | Kontrola projeya pêwîst |
|---|---|---|
| çîna konteynirê | 1000 L | Şûşeya hundurê pejirandî, guleya grûp, qalib û riya rakirinê |
| Mezinahî û giraniya makîneyê | 9,5 x 5,1 x 6,5 m; 55 t | Nexşeya paşîn a GA, bingeh, dabeşkirina veguheztinê û plansaziya rakirinê |
| Hêza dorpêçkirinê | 1000 kN | Qada pêşnûmekirî, tansiyona lêdanê, qut-off û marjînal |
| Mezinahiya qalibê herî zêde | 1600 x 1500 mm | Qalibek tijî, çîpek, çeng, parçeyên tevger û paqijkirina robotan |
| qalindahiya qalibê | 1200 ber 1400 mm | Têkiliya stack û platenê girtî |
| Screws | 100 mm x 2; 32 L/D | Struktura qatê, polên resin û rêça helandinê ya fermankirî ya rastîn |
| Kapasîteya helandinê ya HDPE hate weşandin | 180 kg/h x 2 | Vejandina stabîl bi formulasyona pejirandî |
| Acumulator referansên | 45 L; 33 kg PE | Girseya parîsonê ya giştî, rezerv, bingeh û profîla resin |
| Hewayê bifirînin | 0,8 MPa; 2 m³/min | Herikîna lûtkeyê, wergir, kalîteya hewayê û zexta li makîneyê |
| Ava sarkirinê | 0,3 MPa; 120 L/min | Germahiya, barkirina germê, kalîteya avê û hevsengiya dorpêçê |
| Referansa hêza çapkirî | 110 ber 150 kW navîn | Sînorê pîvandinê, hilber, mîheng û derketina pejirandî |
Rêza çerxa hişk a rûpelê niha nîşan dide150 L. Lître rêjeya çerxê ne. Wê rêzê nezivirînin 150 perçeyan di saetê de an îdîaya encamek din. Ji Kinggle bipirsin ku jimare û yekîneya armanckirî ya di veqetandinê de piştrast bike.
Her rêzek bersiva pirsek teng dide. Firehiya qalibê herî zêde paqijiya robotê îsbat nake. Girseyek berhevker giraniya şûşeya hundurîn a qedandî îsbat nake. Hêjmarek kapasîteya helandinê ne wekheviya hilberîna pejirandî ye. Rêzan bi hilber û plansaziya ceribandinê ya pejirandî ve girêdin.
Di heman demê de nexşeya barkirinê ya girêdayî bipirsin. Rêzên motor û germker hêmanên sereke diyar dikin, lê dibe ku barkirina paşîn a sazkirî jî kontrol, pomp, robot, hilgirtina materyalê û alîkarên fermankirî jî bihewîne.
Biryara berhevkerê ji hevsengiyek girseyî ya pîvandî ava bikin
Şûşeya hundurê qediyayî tenê beşek ji her gulekê ye. Parîson di heman demê de fîşa jorîn, dûvikên jêrîn, qurmê derketinê û qumaşên pêvajoyê yên din jî pêk tîne. Pêdivî ye ku berhevkar tevahiya pariyê di bin bingeha materyalê pejirandî de peyda bike.
Heke yek hebe nimûneyek hilberîna naskirî bipîvin. Girtî, valves û her parçeyên ji hev civandî rakin. Dûv re her tîrêjek tîrêjê giran bikin an texmîn bikin. Texmîna bi sêwirana qalib û pincarê ya pêşniyarkirî ve girêdayî bimînin.
depoya hundurê qediyayî + fîşa jorîn + dûvikên jêrîn + xêzkirina dergehê + qertafên din ên şilkirî
Vê encamê bi referansa giraniya 33 kg PE ya berhevkerê re berhev bikin. Bi tenê giraniya qediyayî berhev nekin. Proje jî hewceyê rezerva xebatê ye. Rezîn, reng û birêkûpêkkirina bijartî dibe ku bingeha girseyî ya kêrhatî biguhezîne.
Volume kontrolek din diafirîne. Rûpel berhevkarek 45 L navnîş dike. Têkiliya di navbera hêjmar û girseyê de bi helîna rastîn û pênaseya çêker ve girêdayî ye. Bêyî hesabê dabînkerê 45 L rasterast veguherînin giraniya hilberek qedandî.
Demjimêra dakêşana akumulatorê girîng e ji ber ku parsekek dirêj û giran dikare biqelişe. Berî ku gravît belavkirina dîwêr ji kontrolê wêdetir biguhezîne pêdivî ye ku serî pariya bernamekirî radest bike. Di dema ceribandinê de pencereya dakêşanê, rewşa helandinê û profîla die-gapê tomar bikin.
Recovery jî girîng e. Pêdivî ye ku du extruder di hundurê çerxa hilberînê de guleya din amade bikin. Demjimêra başbûnê ya pîvandî bi xebata sarbûn û jêrîn re bidin hev. Ger pergala materyalê ya pejirandî hêdî hêdî vegere an jî şaneya jêrîn jixwe tije be, rêjeya helîna katalogê ya bilind nikare bibe alîkar.
Tomara girseyî bi Kingngle's re bikar bîninrêberê bernameya parison. Mass ji we re vedibêje ka çiqas materyal ketiye qalibê. Nexşeya dîwar nîşan dide ku ew materyal çûye ku derê.
Berî ku du extruder ferman bikin, her qatek karek nivîskî bidin
Rûpelê hilberê hilberîna pir-qatî vedibêje û du extruder navnîş dike. Ew delîlek platformek pir-herik e. Ew ne taybetmendiyek tam a qatê ye.
Fonksiyona her qatê binivîse. Dibe ku yek qatek rûbera pêwendiya kontrolkirî peyda bike. Dibe ku yekî din di pêvajoyê de nûvekirina pejirandî hilgire. Dibe ku parastina reng an UV-ê di nav çemek diyarkirî de rûne. Sêwirana rastîn bi hilber, naverok, bazar û bernameya testê ya pejirandî ve girêdayî ye.
Piştre materyalên destûr diyar bikin. Navên polên resin, masterbatch, lêzêde û çavkaniya regrindê bi nav bikin. Binivîsin ka regrind tenê ji heman pêvajoya çêkirinê tê. Peyva "recycled" wekî cîhgirek taybetmendiyek materyalê ya kontrolkirî bikar neynin.
Pêdiviyên Dewletên Yekbûyî yên heyî diyar dikin ka çima ev girîng e. Beşa 178.707 ji bo pêlên hundurîn ên tevlihev ên IBC hewceyê taybetmendiyên plastîk ên naskirî hewce dike. Ew di heman demê de heya ku neyê pejirandin materyalê bikar tîne sînordar dike, di heman demê de rê dide bermahiyên hilberînê an ji heman pêvajoya çêkirinê di bin şert û mercên diyarkirî de ji nû ve were hilanîn. Dibe ku bazarên din qaîdeyên cûda bicîh bînin.
Rêjeya latê hewceyê armanc û rêzek xebitandinê ye. Bibêjin ku dê rêje çawa were danîn û kontrol kirin. Qeydên xwarina gravîmetrîk, kontrolên derketina extruder an analîza beşa wêranker dibe ku plana kontrolê piştgirî bikin. Berî ceribandina fabrîkî rêbazê hilbijêrin.
Divê xêzkirina serî riya helandinê nîşan bide. Nas bikin ku kîjan extruder her qatek xwar dike. Hejmara derbazan û rêza mirinê tomar bikin. Pêvajoyên paqijkirin û guhartina materyalê zêde bikin. Ger proje dê hem hilberên yek-layer û hem jî pir-tebeq bimeşîne, prosedûra veguheztinê û kontrolkirina pejirandina wê diyar bike.
Danasîna makîneyê
Du pêlên 100 mm yên hatine weşandin û daxuyaniyek pir-çît rêgeza platformê nîşan dide. Ew fonksiyon an rêjeya rêzkirî diyar nakin.
Taybetmendiya projeyê
Diagramek qat navên her herikîna materyalê, fonksiyonê, rêjeya armancê, rêjeya destûr, awayê verastkirinê û qaîdeya guherîn-kontrolê dide.
Bêyî formula pejirandî û delîlên ceribandinê ji avakirina pir-qatî soza lêçûnek kêmtir an jîyana dirêjtir nedin. Van encaman bi materyalên hilbijartî, belavkirin û sêwirana qedandî ya IBC ve girêdayî ye.
Rêya qalib, kelem û parîsonê wekî yek pergala mekanîkî kontrol bikin
Qalibek 1000L ji firehî û bilindahîyek katalogê bêtir digire. Di nav xwe de çîpên sarkirinê, çeng, amûrên stûyê, têlên derketinê, deverên çîp, xalên hilgirtinê û her hûrguliyên tevgerê vedihewîne. Robot û şûşeya hundurê germ hewceyê rêyek rakirina zelal e.
Tevahiya xêzkirina qalibê li ser xêzkirina platanê bixin. Kevirên girêdanê, xêzkirina navendê, girêdanên hardware û karûbarê bişkînin. Qûrahiya girtî û rêza vebûnê binirxînin. Qalibek dikare di navbera paldankan de bi cih bibe û hîn jî tevgerek hose an robotek asteng bike.
Hilbijartina kilsê divê qada pêşnûmekirî û zexta lêdanê bikar bîne. 1000 kN-ya hatî weşandin referansek rûpela makîneyê ye. Ji bo hesabê projeyê bipirsin. Di nav xwe de hêzên pêçayî û marjînalek diyarkirî tê de. Panelên daîre yên mezin dikarin deverek pêşbirkirî ya daxwazkar hilberînin tewra dema ku şûşeya hundur ji ber qebareya xwe sivik be.
Rêya parison hewceyê baldariyek wekhev e. Xeta navendî ya mirinê, dirêjahiya dakêşanê, girtina qalib û rêzika girtinê piştrast bikin. Parîsonek dirêj dikare berî girtinê bihejîne an dirêj bibe. Pêdivî ye ku profîla mil, goş, qada derketinê û bingehê hesab bike.
Deverên pincarê pêdivî bi maddeyek têra xwe heye ku were kelandin, lêbelê maddeya zêde xêzkirin û sarbûnê zêde dike. Têkiliya dergehê hewceyê kontrola herêmî ye. Ji bo girtina wê vekirina jorîn pêdivî bi geometriya domdar heye. Ev taybetmendî li ser nexşeya dîwarê hejmarkirî ne.
Avdankirin û qedandina rûkê bandorê li berdan û xuyangê dike. Dibe ku qefes hin panelan veşêre, lê ew nikare kêmasiyek çêkirî tamîr bike. Her qada têkilî û nîşankirinê ya ku piştî kombûnê fonksiyonel dimîne binihêrin.
Kingle'srêberê design qalibekîfit, pinch-off, venagere û sarbûna covers. Wê bi xêzkirina kombûna paşîn re bikar bînin, ne wekî navnîşek kontrolê ya qalibê gelemperî.
Tenê piştî ku dabînkerê makîneyê, çêkerê qalibê, dabînkerê qefesê û xwediyê IBC-ê li ser navbeynkaran li hev bikin, qalibê bipejirînin. Her guhertoya xêzkirinê ya pejirandî di pelê kirînê de tomar bikin.
Geometriya IBC-ê bi sarbûn, rakirin û kedîkirinê biparêzin
Rûyên mezin piştî ku qalib vedibe tevgera xwe didomînin. Dibe ku şûşeya hundur dema ku sar dibe di berdanê de meqbûl xuya bike û diherike. Ew tevger dikare bilindahiya girtinê, pozîsyona valve an têkiliya qefesê biguhezîne.
Li dora qadên termal çerxên sarkirinê sêwirînin. Mil, quncik, stû, têlên derketinê û piştgirên bingehîn dibe ku hewceyê herikîna cûda bin. Navê her çerxa li ser xêzkirina qalibê bide. Germahiya ketina armanc û herikînê zêde bikin. Xwendina yek zext nikare sarbûna hevseng îspat bike.
Di dema ceribandinê de şert û mercên peydakirin û vegerê bipîvin. Li her çerxa ku pergal destûrê dide herikînê kontrol bikin. Germahiya qalibê li cihên lihevkirî tomar bikin. Ger herêmek germ bimîne, wê bi dirêjkirina tevahiya çerxê bêyî lêkolînkirina çerxê veneşêrin.
Piştgiriya derxistinê beşek ji sarbûnê ye. Diyar bikin ku robot li ku digire û şûşe li ku derê dikeve. Panelek germ dikare di bin girêkek teng an rêça veguheztinê de deforme bike. Pêdivî ye ku deriyê jêrîn ji bandorê dûr bikeve. Dema ku beş digihîje hêza hilgirtinê divê bingeh piştgirî bimîne.
Beriya kontrolên dimensîyonek dema şertkirinê destnîşan bikin. Dema ku ew girîng e rewşa hawirdorê diyar bikin. Ji bo nimûneyên ceribandinê û vekolîna hilberînê heman demê bikar bînin. Pîvandina yek şûşeyek germ û ya din sar dengek çêdike ku dişibihe pêvajoyê.
Di rûpela hilberê de 0,3 MPa û 120 L / min wekî referansên ava sarkirinê navnîş dike. Van jimaran alîkariya plansazkirina girêdanê dikin. Ew germahiya avê an kapasîteya rakirina germê ya tevahî diyar nakin. Barên germê yên makîneyê û qalibê bipirsin.
Li hember kalîteyê dema sarbûnê bişopînin. Kingle'srêberê cycle-demsarbûn, hilanîn û hilgirtinê ji hev vediqetîne. Armanca bikêr çerxa herî kurt a domdar e ku bi plansaziya dimensî û fonksiyonel re pêk tê.
Şûşeya çêkirî li dijî qefesa hilberînê, palet û parçeyên valve îspat bikin
Di dema kalîteyê de hêmanên hilberîn-niyeta bikar bînin. Qefesên prototîp an paletên bi destan hatine guheztin dikarin xeletiyên navberê veşêrin. Ji bo her pêkhateya civînê dabînker, jimareya beşê û guhertoya tomar bikin.
Bi fitrek hişk dest pê bikin. Şûşeya hundurîn a şertkirî di qefes û paletê de bixin. Têkiliya locator, paqijiya panelê, gihîştina vekirina jorîn û pozîsyona derketinê kontrol bikin. Li ku derê hebe, valve û girtina jorîn bi amûrên diyarkirî û rêbaza torkê saz bikin.
Yekîneya kombûyî li navberan bipîvin. Her dimenê qalibkirî dubare nekin. Bala xwe bidin ser çi kontrolkirina dagirtin, dagirtin, hilgirtin, berhevkirin û amadekirina ceribandinê. Li ku derê ew dadbariya operatorê kêm dikin pîvanên go an na-çê bikar bînin.
Piştî hilgirtinê têkiliyê kontrol bikin. Bi rêbaza pejirandî yekîneyê hildin an biguhezînin. Li nîşanên nû, xalên zexta herêmî an tevgerê bigerin. Pêdivî ye ku şûşa hundur û qefesa wekî ku sêwiran armanc dike bixebite, ne tenê dema ku sekinî ye.
| Kontrola meclîsê | Çi tomar bike | Têkiliya pêvajoyê ya gengaz |
|---|---|---|
| Têxistina qefesê | Paqijkirin, destwerdan, rêgez û rêbaza têketinê | Pîvana laş, sarbûn, deformasyona derxistinê |
| Rûniştina paletê | Têkiliya Piştgiriyê, kevirkirin, cîhê cîh û bilindahiya derketinê | Şêweya bingehê, piştgiriya sarkirinê û têketina qalibê |
| Girtina top | Encama pîvandinê, rûyê morkirinê û bilindahiya sazkirî | Amûrên stûyê, birêkûpêk, piçûkkirin û hilgirtin |
| Valveya jêrîn | Xeta navendî, goşe, rewşa gasket û gihîştina qefesê | Têkiliya derketinê, belavkirina dîwar û qedandinê |
| Yekîneya qedandî | Nasname, rewşa dîtbarî û guhertoyên pêkhateya peydakirî | Kontrola meclîsê û teftîşa dawî |
Pêdivî ye ku ceribandina leak sazûmanek pejirandî bikar bîne. Diyar bikin ka kîjan hêman têne saz kirin, navgîniya ceribandinê, zext an valahiya, stabîlasyon, demdirêj û qaîdeya redkirinê. Pêdivî ye ku rêbaz bi bernameya hilbera guncan re li hev bike. Kontrolek bilez a dikanê bixweber li şûna ceribandinek fermî nayê.
Yek meclîsa pejirandî wekî mînakek sînor biparêzin. Navberan wêne bikin. Reçeteya çêkirî, pira materyalê, guhertoya qefesê, guheztina paletê, valve û daneya girtinê bi tomara nimûneyê re hilînin.
Makîneya FAT-ê ji erêkirina sêwirana sêwirana tevahî IBC veqetînin
Testa pejirandina fabrîkî hucreya şilkirinê ya fermankirî li dijî hilber û şertên lihevkirî îspat dike. Ew ji bo her IBC-ya berhevkirî, maddeya dagirtî an sûkê pejirandinê nade.
EwUNECE Rêziknameya Modela Neteweyên Yekbûyî Rev. 24weşana referansa gerdûnî ya 2025-a heyî ye. Beşa wê 6.5 behsa avakirin û ceribandina IBC dike. Rêzikên neteweyî û modal dikarin çapek taybetî bipejirînin an hewcedariyên zêde bikin. Beriya ku plansaziya pejirandinê bicemidîne, desthilatdariya guncan û riya ceribandinê ya jêhatî piştrast bikin.
Bi yek dilopek ku li serhêl hatî dîtin dest pê nekin. Cûreya sêwiranê, materyal, naveroka armanc, koma pakkirinê, amadekarî, şert, girtin û rêzika testê ya bêkêmasî bandorê li bernameyê dike. Divê rayedarek jêhatî an laboratuarek jêhatî delîlên pêwîst diyar bike.
Pêdivî ye ku kalîteya makîneyê hîn jî delîlên jorîn ên kêrhatî biafirîne. Taybetmendiyên materyalê, birêkûpêkkirina qatê, girseya nebaş û torê, nexşeya dîwêr, pîvan, encamên levkirinê, reçete û guhertoyên pêkhateyê tomar bikin. Nimûneyên ji qada ceribandinê biparêzin. Ev agahdarî dibe alîkar ku pêvajoya hilberînê bi ceribandina pakêtê ya paşîn ve girêbide.
Sê belgeyan ji hev veqetînin. Rapora FAT ya makîneyê performansa çêkirin û pêvajoyê vedigire. Rapora kalîteya meclîsê qefes, palet, valve û girtina girtî vedigire. Rapora testa birêkûpêk celebê sêwirana bicîhkirî vedigire. Her rapor divê çarçove û sînorên xwe diyar bike.
Kontrolên hilberînê piştî pejirandinê berdewam dikin. Bi pergala kalîteyê ya pejirandî ve guheztinên rezîn, pîgment, înhîbîtor, regrind, rêjeya qatan, qalib, girtin, valve, qefes û paletê bi rê ve bibin. Guhertinek piçûk dikare li ser bingeha ku ji bo ceribandinê tê bikar anîn bandor bike.
Ji bo xêzek pakkirinê ya birêkûpêk a piçûktir, yaKGB200L / LP rêberê hucreya drum kîmyewîheman cûdahiyê di navbera delîlên makîneyê û pejirandina pakêtê de nîşan dide.
Hilberîna li deriyê hucreya pejirandî ya paşîn bipîve
Rûpelê hilbera heyî rêjeyek hilberandina bikêr peyda nake. Rêza wê ya zuwa nîşan dide150 L, ji ber vê yekê ev gotar di saetekê de perçeyan nade. Proje hewceyê armancek encamek pejirandî ye ku li ser bingeha şûşeya hundurê rastîn û hucreya bêkêmasî ye.
Pêşî sînorê derketinê hilbijêrin. Şûşeyên hundurîn ên ku di saetekê de têne çêkirin hucreya şilkirinê dipîve. IBC-yên ku di saetekê de hatine berhev kirin û ceribandin pergalek mezintir dipîve. Her du hejmar dikarin bikêr bin, lê divê ew yek etîketê parve nekin.
şûşeyên hundurîn ku ji vekolîna qalibê pejirandî derbas dibin ÷ xulek x 60 hatine dîtin
yekîneyên kombûyî yên ku ji deriyê dawî yê lihevkirî derbas dibin ÷ xulek x 60 dîtin
Hemî dest pê dike, red dike û radiweste. Sedeman dabeş bikin. Vejandina derxistinê, sarbûn, destwerdana robotan, xêzkirin, ketina qefesê, sazkirina valve û ceribandina levkirinê dikare her yek rêjeya hucreyê destnîşan bike. Deriyê bêdengtirîn îstîqrar hilberîna qedandî diyar dike.
Pêdivî ye ku daxwaziya maddî girseya gulebaranê û bûyerên şilkirinê bikar bîne. Giraniya şûşeya hundurîn a qedandî windahiyên qutbûn û destpêkirinê winda dike. Di her şûşeya pejirandî û her weha perçeyên serê saetê de kîlogramên nebaş rapor bikin.
Enerjiyê hewceyê heman sînor e. Kinggle 110 heta 150 kW wekî referansa hêza navîn ji bo platformê diweşîne. Ew ne kWh per IBC ye. Xala pîvandinê ya hilbijartî, rewşa hilberînê, dema xebitandinê û hejmartina pejirandî tomar bikin. Ewrêberê pîvana enerjiyêwê cudahiyê rave dike.
Dadgehek têra xwe dirêj bikar bînin da ku başbûn û rêzikên jêrîn eşkere bikin. Teqînek kurt dikare tevgera makîneyê nîşan bide lê hilkişîna materyalê, bêhevsengiya sarbûnê an kombûna qefesê ji bîr neke.
Tabloyek bikêr şûşeyên qalibkirî yên pejirandî, IBC-yên bêkêmasî yên pejirandî, hilberîna yekem-derbasbûnê, kîlogramên nebaş ên her şûşeyek pejirandî, girseya tîrêjê, çerxa navîn, dema jimartinê û enerjiya her yekîneya pejirandî vedihewîne. Di protokola pejirandinê de her term diyar bikin.
Avahiyê li dora nexşeya rêgeza giştî ya heyî plan bikin
Makîneyek 55 t ji qada erdê bêtir hewce dike. Pêdivî ye ku avahî piştgirî bide sazkirin, parastin, tevgera materyal û gihîştina ewledar. Ji bo guhertoya fermankirî bi xêzkirina lihevhatina giştî ya heyî ya dabînker dest pê bikin.
Tabloya gelemperî makîneyek 9,5 ber 5,1 ber 6,5 m navnîş dike. Nîgara rûpela hilberê pîvanên xwe nîşan dide. Wê xêzkirinê wekî referansek dîtbar binirxînin heya ku Kinggle piştrast bike ka kîjan guhertoya xêzkirinê bi lêkerê re têkildar e. Ji bo sêwirana bingehê wêneyek malperê bikar neynin.

Rêya qalibê nîşan bikin. Mezinahiya derî, kapasîteya zemînê, bilindahiya çengê vîncê, xalên hilgirtinê û hilanînê vedigirin. Cihê kişandina pêlê û gihîştina serê berhevkerê nîşan bidin. Derenceyên ewle û gihîştina platformê li dora alavên bilindkirî zêde bikin.
Materyalên nexşeyê ji hilanînê berbi her extruderê diherikin. Masterbatch, nûvekirin, veguheztin, qirkirin û kontrolkirina tozê zêde bikin. Kulîlkên paqij ji bermahiyên tevlihev veqetînin. Nîşan bidin ka dê çawa xetek vegerê ya tam an astengkirî were xizmet kirin.
Pelên kargêriya projeyê-taybet bikar bînin. Rûpel 0,8 MPa û 2 m³/min ji bo hewaya lêdanê destnîşan dike. Ew 0,3 MPa û 120 L / min ji bo ava sarkirinê navnîş dike. Zexta li makîneyê, herikîna lûtkeyê, wergir, dermankirin, germahiya dabînkirinê, rewşa vegerê û redkirina germê plansaz bikin.
Sêwirana elektrîkê hewceyê bar, voltaj, frekansa, parastin, rêyên kabloyê û barên alîkar hewce dike. Referansa navînî ya 110 heta 150 kW hatî weşandin ne barkirina girêdayî ye. Çîler, kompresor, alavên maddî, grinder, kombûn û qereqolên ceribandinê di tevahiyê nebatê de bikin.
Kingngle's bikar bîninrêbernameya pêdiviyên karûbarji bo avakirina pelê sînor. Wê pelê bi xêzkirin û xêzkirina bingehê cemidînin.
Bi ceribandina pejirandina fabrîkî yek pir IBC-ya peydakirî bişopînin
FATek kêrhatî berî ku makîneyê bimeşîne dest pê dike. Nexşeya şûşeya hundurîn, guheztinên hêmanan, rezîn, avahiya qatê, nexşeya dîwar, plansaziya nimûne, sînorê derketinê û sînorên pejirandinê bipejirînin. Navên amûr û rêbazên ceribandinê.
- Platforma fermankirî piştrast bikin.Koda modela paşîn, extruder, serê berhevkerê, aranjmana girêkdanê, kontrolker, robot, amûra lêdanê, parastin û alîkarên li dijî peymanê kontrol bikin.
- Karûbar û kalibrasyonê piştrast bikin.Hêz, hewa û şert û mercên sarbûnê tomar bikin. Amûrên pîvandinê û rewşa kalibrasyonê navnîş bikin.
- Barkirina materyalên kontrolkirî.Her pola resin, pir, reng, pêvek û herikîna ji nû ve tomar bikin. Rêya xwarinê ya her extruderê verast bikin.
- Pêvajoya şilkirinê stabîl bikin.Berî destpêkirina xebata fermî, xwe bigihînin vejandin, dakêşandin, sarbûna qalibê, rakirin û qutkirina dubare.
- Reçeteya destpêkê cemidand.Germahiyan, leza, mîhengên qatê, profîla parison, dem, zext û mîhengên jêrîn di bin yek guhertoyê de hilînin.
- Paceya hilberîna pejirandî bimeşînin.Hejmartin dest pê dike, şûşeyên pejirandî, redkirin û her rawestgeh. Kodên sedemê taybetî biparêzin.
- Plana qalibkirî bipîvin.Tet û girseya gewre, xêzkirin, nexşeya dîwar, vebûn, dergeh, bingeh, geometriya laş, xuyang û encama levkirinê kontrol bikin.
- Parçeyên hilberînê kom bikin.Qefesa pejirandî, palet, girtina jorîn, valve û gazketan bicîh bikin. Pîvanên navberê û kontrolên meclîsê temam bikin.
- Pakêta delîlan bigire.Nimûneyên etîketkirî bihêlin, reçeteya dawîn derxînin û her veguheztina vekirî bi rêbazek xwedan û ji nû ve ceribandinê tomar bikin.
Nimûneyên ji destpêk, navîn û dawiya xebata fermî hilbijêrin. Etîketa wan bi dem û revîzyonê reçeteyê. Revîzyonên qefes, palet, valve û girtinê bi tomara nimûneyê re biparêzin.
Dema ku gengaz be qereqolên jêrîn ên rastîn bikar bînin. Nimûneyek bi destan hatî qutkirin dibe ku derbas bibe dema ku pêlava hilberandinê zirarê dide dergehê. Dibe ku ceribandinek leaksiyonê ya laboratîfê li ceribandina xeta plansazkirî dorê veşêre.
Pejirandina rêziknameyê di nav îmzeyek giştî ya FAT de tevlihev nekin. Ger ceribandinek fermî were şahidî kirin, protokola testê û raporê veqetînin. Tîpa sêwiranê, amadekirina nimûne û desthilatdariyê diyar bikin.
Tabloya navê makîneyê, nasnameya qalibê û nimûneyên hilgirtî wêne bikin. Dîroka alarmê û jimareya hilberînê di dawiya xebatê de hilînin. Her destwerdana bi destan a ku şûşeyek guhezandiye tomar bikin, tewra dema ku teftîşa paşîn derbas bû. Van hûrguliyan alîkariya tîmê malperê dikin ku piştî sazkirinê dewleta pejirandî ji nû ve hilberîne.
Pêvajoya firotanê ya Kinggle vekolîn û vexwendinek ji bo tevlêbûna ceribandinê vedigire. Bi kar tîninmakîne FAT rêberêji bo diyarkirina tomar. Dîmenên amûrên berdest ên li ser Kingngle's binirxîninrûpela vîdyoyêberî serdanê da ku tîm bikaribe pirsên baldar amade bike.
Li şûna cildek tenê, pelek projeya IBC-a-amade bişînin
Daxwazek ku dibêje tenê "makîneya 1000L IBC" xebata girîng nediyar dihêle. Sêwiranek şûşeyek hundurîn û wêneyek pejirandî bişînin. Dema ku pratîkî ye nimûneyek fîzîkî zêde bikin. Kapasîteya binavkirî û naverokên armanckirî diyar bikin.
Giraniya nêçîrvanî, texmîna fîşeka gewre, nexşeya birêkûpêk û nexşeya qalindahiya dîwêr tê de. Navê her çemê resin, lêzêde, reng û qaîdeya regrindê bidin. Diagrama qatê û rêbaza verastkirinê ve girêdin.
Qefes, palet, girtina jorîn, valva jêrîn û xêzên gasketê zêde bikin. Têkiliyên kontrolkirî nîşan bikin. Dewleta ku di dema ceribandina qalib, FAT û destpêkirina malperê de her pêkhateyê peyda dike.
Hemî kontrolên hilberê navnîş bikin. Pîvan, pîvan, dema şertê, rêbazê leak û kontrolên meclîsê vedigirin. Bernameyek sêwirana-cûre ya guncan, desthilatdariya jêhatî an laboratûara ceribandinê nas bikin. Lîsteyek testê ya gelemperî ji sûkek din neçînin.
Hilbera pejirandî li deriyê rast diyar bikin. Nimûneya veguherîna plankirî û daxwaza salane diyar bikin. Rakirina robotan, qutkirin, piştgirîya sarkirinê, ketina qefesê, girtina û kombûna valve, ceribandina levkirinê, nîşankirin û herikîna paletê rave bikin.
Voltaya kargehê, frekansa, hewa û sarbûna berdest, şert û mercên hawîrdorê, bilindahî, plansaziya erdê, daneyên vîncê û riya gihîştinê peyda bikin. Lihevhatina giştî ya paşîn, barkêşên bingehîn, pelê karûbar û dabeşkirina veguheztinê bipirsin.
Bersiva dabînkerê divê navê modela makîneya paşîn û guhertoya paşîn bike. Pêdivî ye ku ew mîmariya extruder û serî, bingeha berhevkerê, zerfa qalibê, vekolîna kelemê, sînorê alîkar, protokola pejirandinê û radestkirina daneyê bihewîne.
Kingngle's bikar bîninnavenda daxistinêji bo belgeyên heyî. Pelê projeya kontrolkirî bi navgîniyê bişîninrûpela têkiliyê. Dûv re vegot dikare li şûna labelek berfireh a 1000L bersiv bide projeya rastîn a IBC.
Pirsên pir caran têne pirsîn
Van bersivan pirsgirêkên bijartina makîneyê yên ku bi gelemperî çarçove, ceribandin an plansaziya fabrîkî diguhezîne destnîşan dikin. Daneyên modela çapkirî wekî referansa destpêkê dimîne. Divê peymana teknîkî ya îmzekirî pergala fermankirî kontrol bike.
Makîneyek lêdanê ya 1000L IBC bi rastî çi dike?
Ew şûşeya hundurê plastîk ava dike, ku jê re şûşeya hundur an xêz jî tê gotin. Tevahiya pêkhateya IBC di heman demê de qefesa wê ya derve an pakê, palet, girtina jorîn, valahiya jêrîn, gazket û beşên din ên karûbar an strukturî vedihewîne.
Hejmara modela makîneya Kinggle 1000L IBC çi ye?
Rûpelê îngilîzî yê heyî nakok e. Kurteya hilberê wê KGB1000L-IBC nîşan dide, dema ku tabloya taybetmendiyê KGS1000L-IBC nîşan dide. Koda modela paşîn û guhertoya di nav lêker, xêzkirin, tabloya nav û destanan de piştrast bikin.
Ma nirxa berhevkerê ya 33 kg hatî weşandin tê wateya şûşeyek qedandî ya 33 kg?
Na. Rûpel 33 kg wekî referansa PE-ya akumulator-giraniyê nîşan dide. Girseya parîsonê ya grît şûşeya hundurîn a qediyayî û hemî xêzên çêkirî dihewîne. Bingeha resin, rezerv, avahiya qatê û hesabkirina bêkêmasî ya guleyê piştrast bikin.
Hilberîna hilberîna platforma Kinggle 1000L IBC çi ye?
Rêza çerxa ziwa ya heyî 150 L nîşan dide, ku ne yekîneyek rêjeya hilberînê ya bikêr e. Di saetekê de perçeyan dernexin. Di demjimêrê de şûşeyên şilandî yên pejirandî an IBC-yên bêkêmasî yên pejirandî destnîşan bikin û di ceribandina hilberîna pejirandî de wê rêjeyê îspat bikin.
Çima divê qefes û palet di dema ceribandina makîneyê de hebin?
Pêdivî ye ku şûşe di hundurê civata bêkêmasî de bicîh bibe û bixebite. Qefesên hilberandinê, palet, girtin û valves di bilindahî, pozîsyona derketinê, piştgirî, paqijkirin û hilberandinê de xeletiyên ku di vekolînek şûşeyek veqetandî de dikare ji holê rabike eşkere dikin.
Divê ez çi agahdarî bişînim ji bo 1000L makîna makîneya IBC?
Nexşeya şûşeya hundurîn, nimûne, giranî, nexşeya dîwar, materyal, sêwirana qatê û texmîna sêwiranê bişînin. Qefes, palet, xêzkirinên girtin û valve, ceribandin, armanca derketinê, çarçoweya jêrîn, nexşeya kargehê û şertên kargêriyê zêde bikin.
Pêşniyara makîneyê li dora tevahî IBC ava bikin
Kinggle pelê şûşeya hundurê kontrolkirî, navberên pêkhateyê, plansaziya materyal û qatê, armanca encam, ceribandin û karûbarên kargehê bişînin. Dûv re tîmê endezyariyê dikare platforma 1000L, qalib, alîkar û qada pejirandinê piştrast bike.
Daxwaza çareseriya makîneya 1000L IBC bikin