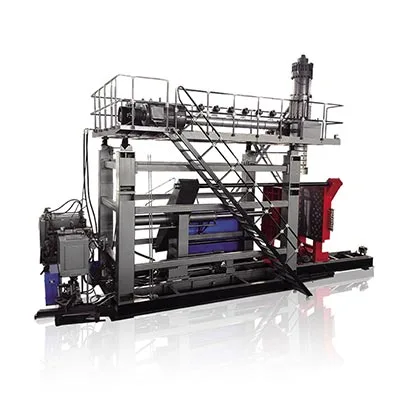
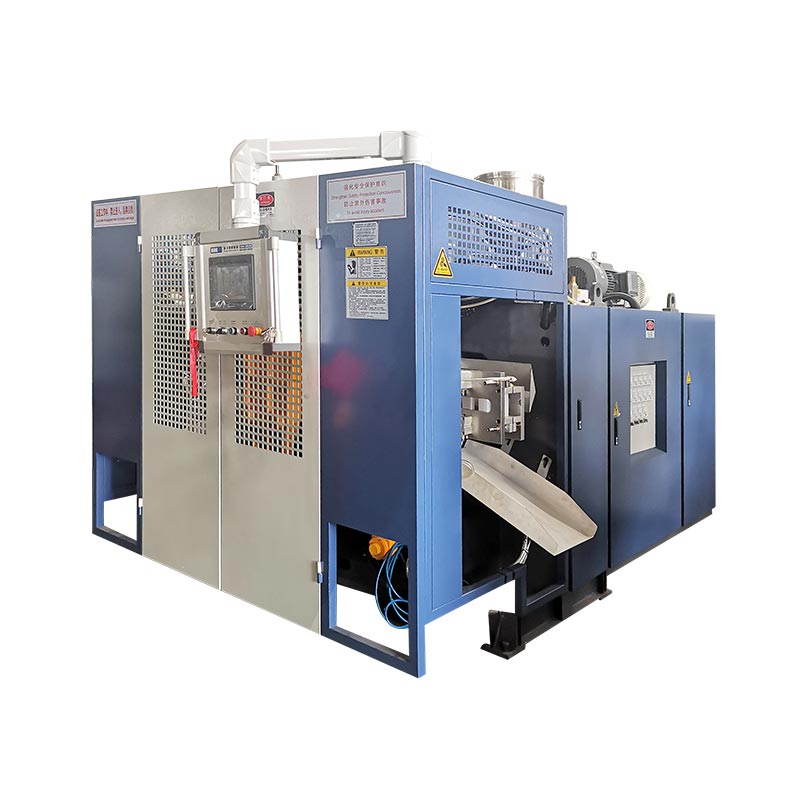
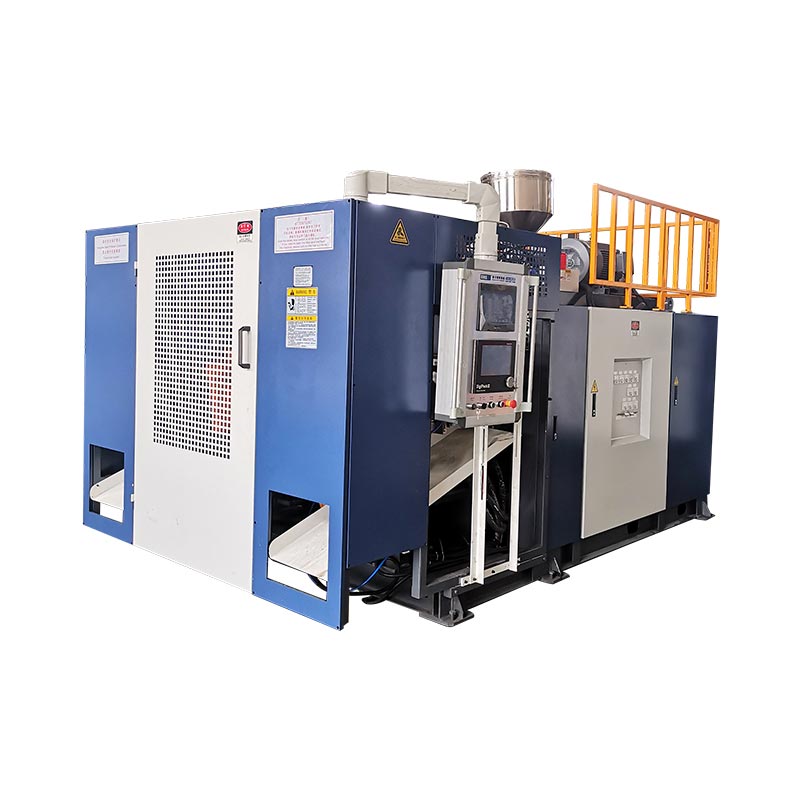
Du serî, du parîson û du kavil bi gelemperî di heman têgîna hilberînê de ne - lê ew ne şertên guhezbar in. Plansaziya rast bi şûşê, şûşeya derketinê, cîhê qalibê û daxwaziya gewre ya helandinê dest pê dike, ne jimareyek serê armancê.

Xerîdarek ku ji "makîneya bafûnkirina şûşeya çar valahî" dipirse, dibe ku serê mirîşkek çar-derveyî, qalibek çar-valahî û yek an du qereqolan werbigire. Xerîdarek din ku ji "makîneyek lêdana lêdanê ya du-serî" dipirse dibe ku tenê behsa du parisonan bike. Heya ku neql her hêmanek navnîş neke, her du alî dikarin heman hejmarê nîqaş bikin dema ku alavên cihêreng xeyal bikin.
Ev rêber wan şertan ji hev vediqetîne, taybetmendiyên heyî yên Kinggle 2L, 5L û 15L bikar tîne da ku sînorên dimensî yên li pişt hilbijartina serê nîşan bide, û rêbazek hevsengiya girseyî ji bo berhevdana têgehên yek-, du-, sê- û çar-serî bêyî îcadkirina hilberîna hilberînê peyda dike.
Pêşîn, navên çar hejmarên cuda
Peyvaserdi sûkê de bi rengek bêkêmasî tê bikar anîn. Serê mirîşkê ya lêdana derbeyê helandinê belav dike û pariya tubular pêk tîne. Serê mirinek pir-parîson çend dergeh hene. Dûv re qalib li dora wan parîsonan digire, û her valahiya qalib perçeyek pêk tîne. Qereqol pozîsyona bêkêmasî ya qalib-û-qelemê ye ku wan distîne. Tebeq qateke maddî ye ku ji hêla pergala extrusion û serê mirinê ve hatî afirandin.
| Jimartin | Wateya fîzîkî | Nimûne pirsa kiriyar | Texmîn nekin |
|---|---|---|---|
| Die-serê dergehên | Vebûnên ku ji wan parisonan di yek bûyerek çêdike de derdikevin | Pêşniyar yek, ducar, sê an çar serî ye? | Ku jimareyek derketinê heman hejmara şûşeyên pejirandî garantî dike |
| Parisons | Dirêjiyên helîna tubular ên ku ji hêla qalibê ve têne girtin | Dê giranî û dem di navbera pariyan de çawa were hevseng kirin? | Ku dergehên bi heman rengî her gav pariyên wekhev peyda dikin |
| Kavilên qalibê | Şiklên beşan di yek qalibekî de têne çêkirin | Ma qalib ji her bûyerê yek, du an çar beşan çêdike? | Ew hejmartina valahiyê hejmara qereqolên qalibê diyar dike |
| Stations | Helwestên qalib-û-qelpkirî yên ku ji hêla makîneyê ve têne bikar anîn temam bikin | Ma makîne yek qereqola an du qat e? | Ew qereqola duyemîn serê mirina duyemîn e |
| Layers | Tebeqeyên materyalê li seranserê avahiya dîwarê | Parçeyek yekreng e an pirreng e? | Ew "du qat" tê wateya serê ducar an valahiyek ducar |
Wêjeya alavên serbixwe heman cûdahiyê dike. EwR&B pelgeya daneya gemiya extrusion berdewamlîsteyên yek- an du-qereqolê veavakirina clamp cuda ji veavakirina serê-mirin bi gelek dergehên. Ew veqetandin di her RFQ de bikêr e: li ser xetên cihê qereqol, dergehên mirinê, kavilên qalib û qatan diyar bikin.
Çi diguhere gava ku serê mirinê derdixe holê?
Makîneyek lêdanê ya pir-serî, pir-mirî an pir-parîsonî bi hev re çend parîsonan diafirîne. Ger qalib û pêvajo ji bo girtina her parisonê û avakirina yek şûşeyek hatine sêwirandin, perçeyên her bûyera şilkirinê dikare zêde bibe. Qezenc bi şert e. Her dergeh hewceyê cîh, herikîna helandinê, kontrolkirina germahiyê û pozîsyonek valahiyek têkildar e.
Ev diagram têgehî ye, ne nexşeyek amûrek Kinggle ye. Pîvana derketinê ya rastîn, pitik, kanalên herikînê û xêzkirina valahiyê bi şûşe û makîneyê ve girêdayî ye. Ji ber vê yekê "du serî", "sê serî" û "çar serî" ji ber vê yekê ne ku taybetmendiyên tam in, dest bi danasînê dikin.
Zêdetir serî firehiya şilkirina berdest dabeş dikin
Parîsonek mezin a yekane dikare bêtir firehiya qalibê berdest a makîneyê bikar bîne. Gava ku çend dergeh wê cîhê parve dikin, firehiya şûşeyê, şûşeya valahiyê, pozîsyona stûyê, pocket felq û girêdanên sarkirinê divê li kêleka hev bicivin. Di heman demê de qalib ji pola têra xwe di navbera kavilan û jûreyek têr ji bo qutkirin û rakirina parçeyan de jî hewce dike.
Zêdetir serê her bûyerek helîna tevahî ya ku hewce dike zêde dike
Ger giraniya yek parîsonek brut 0,10 kg be, çar parîsonên wekhev ji her bûyerek şilkirinê re 0,40 kg hewce dike berî ku cûdahiya giraniya wan a rastîn bihesibîne. Nimûne tenê jimartinê rave dike; ew ne taybetmendiyek şûşeya Kingngle ye. Kurtkirina navberê di navbera bûyeran de daxwaziya helandina saetan bêtir zêde dike.
Serên bêtir ji bo kontrolkirinê bêtir pozîsyonan diafirînin
Çar şûşeyên xuya piştî vekirina qalibê çar pêvajoyên wekhev îspat nakin. Yek dergehek dikare germtir bimeşe, yek parsek dikare bi rengek cûda biqelişe, valahiyek dikare hêdî hêdî sar bibe, an jî yek pozîsyonek qutkirinê dikare birûskek zêde bihêle. Ji ber vê yekê divê hilberîna pir-kavîteyê ji hêla pozîsyonê ve were jimartin û kontrol kirin - ne tenê wekî tevheviyek hevgirtî.
Berhevdana orjînal: ji hêla platforma makîneyê ve tixûbên serê Kinggle hatine weşandin
Rûpelên hêşînayî yên domdar ên lêdanê yên Kinggle li ser çend modelan konfigurasyonên du-, sê- û çar-serê vebijarkî vedibêjin. Tabloyên taybetmendiyê ji bo referansên yek- û du-serî pîvanên rast diweşînin. Ew ji bo van rûpelan pileya sê-an-çar-serî naweşînin, ji ber vê yekê wan sêwiranan ji bilî zêdekirinê pêdivî bi endezyariya projeyê heye.
| Model King | Meydan | Kapasîteya hilberê ya herî zêde | Mezinahiya qalibê herî zêde (W×H) | kapasîteya helandina HDPE | Yek-serî max die-pin diameter | Dûrahiya navenda du-serî hate weşandin | Double-serê max die-pin diameter |
|---|---|---|---|---|---|---|---|
| KGB2L | Azeb | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Dûcar | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Azeb | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB5D | Dûcar | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB15L | Azeb | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240-280 mm | 150 mm |
| KGB15D | Dûcar | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240-280 mm | 150 mm |
Rûpelên Kinggle yên 2L di heman demê de serîlêdanên ji 50 ml heya 2 L jî vedibêjin. Ew rêje malbata hilberê destnîşan dike; ev nayê vê wateyê ku her konteynir di navberê de li gorî her hejmarê serî tê. Dibe ku şûşeyek fireh a 2 lître pêdivî bi dergehek yekane hebe dema ku çend şûşeyên teng dikarin têgehek pir-kavîteyê bicîh bikin. Hêjmara herî zêde bi tenê nikare biryarê li ser sêwiranê bide.


Daneyên Kingle di derbarê hilbijartina serê de çi diyar dike
1. Hejmara qereqolê û geometriya serê bijarteyên serbixwe ne
Di nav cotê 2L de, her du modelên yek- û du-qereqol heman sînorê yek-serî 90 mm, dûrahiya navendê ya du-serî 130 mm û sînorê mirinê-pin-ser-du-serî 60 mm diweşînin. Cotên 5L û 15L di nav platformên xwe yên têkildar de heman şêweyê dişopînin. Qereqola duyemîn diguhezîne ka çawa qalibên cîgir; ew bixweber hejmartina derçûn an pileya dergehê naguhere.
2. A layout du-serî heye diameter kêmtir heye per dergehê
Her platformek ji bo referansa du-serî ji referansa yek-serî pîvanek herî piçûktir diweşîne: 60 ber 90 mm li 2L, 80 ber 150 mm li 5L, û 150 ber 220 mm li 15L. Ev pîvana şûşeya qediyayî pêşbîn nake, lê ew destnîşan dike ku çima "seriyek din lê zêde bike" ne tenê mîhengek derketinê ye. Geometriya mirî, parison û şûşeyê bi hev re diguherin.
3. Platformên mezintir referansên qalib û dergeh-dervekirî berfirehtir diweşînin
Referansa qalibê herî zêde ji 360 × 380 mm li ser cotê 2L digihîje 410 × 450 mm li ser cotê 5L û heya 580 mm fireh li ser cotê 15L. Dûrahiya navenda du-serî ya hatî weşandin ji 130 mm berbi 150-180 mm û dûv re 240-280 mm mezin dibe. Van reqeman hilbijartina platformê bi cihê şûşê ve girêdidin, ne tenê lîtreyên binavkirî.
4. Modelên du-qereqolê yên hevgirtî kapasîteya helandinê diweşînin
Nimûneyên du-qereqolê kapasîteya helandina HDPEyê ji hevkarên xwe yên yek-stasyonê bilindtir diweşînin: 55 ber 30 kg/h li 2L, 80 ber 55 kg/h li 5L, û 120 ber 100 kg/h li 15L. Cûdahî rêjeyek yekane nînin û pirjimarek derketinê îsbat nakin. Ew destnîşan dikin ka çima pergala derxistinê di heman hesabê de wekî qereqol û serî ye.
5. Îdîayên sê û çar-serî hewceyê nexşeyek hilberê-taybetî ye
Danasînên hilberê destûrê dide mîhengên 2/3/4-ê yên pir-serî yên maqûl, lê tabloyên wan dûrahiya navendê ya gerdûnî ya sê- an çar-serî diyar nakin. Îcadkirina wan pîvanan ji rêza du-serî dê guh nede firehiya şûşeyê, pola qalibê, çolê, cîhê stûyê û gihîştina karûbarê. Belgeya paşîn a rast sêwirana serî û qalibek pêşniyarkirî ye ku li ser bingeha xêzkirina beşa kirrûbirrê ye.
Hejmara serê ji şûşê hilbijêrin - ne ji pirjimarek xwestî
Dema ku kiryar pênaseyek hilberek bêkêmasî dide peydakiroxek kargehek pêbawertir dibe. Bi SKU-ya herî berfireh û giran a ku ji bo malbata amûrkirina pêşniyarê hatî armanc kirin dest pê bikin. Dûv re kontrol bikin ka hilberên piçûktir dikarin heman makîneyê parve bikin bêyî ku zorê lihevkirinek nepratîk bikin.
Firehiya şûşê û dûrahiya navendê
Dûrahiya navendê di navbera xêzên navendî yên dergehê cîran de tê pîvandin. Pêdivî ye ku ew lihevhatina valahiyê bi têra xwe ji nêz ve li hev bike da ku her parsek têkeve pozîsyona qalibê rast. Firehiya laşê şûşê tenê beşek hewcedariyê ye. Dawiya stûyê, destikê, pocketê fîşekê, devera pêçayî û dîwarê qalibê di navbera kavilan de jî cîh vedixwe.
Giraniya beşê û girseya parîsê ya grûştî
Giraniya şûşeya qediyayî ne girseya ku divê extruder ji bo her bûyerê peyda bike ye. Parîsa giştî materyalê ku ji bo şûşeyê hatî girtin plus flasha jorîn û jêrîn û her materyalek din a xêzkirî vedihewîne. Girseya giştî ya yek pozîsyonê bi hemî pozîsyonên çalak ve zêde bikin, dûv re bi rêjeya bûyera plansazkirî bi tevahî bi pergala derxistinê re bidin hev.
Sarkirin û rakirin
Zêdetir kavil dikarin bêtir germê biafirînin ku di her qalibê nêzîk de jê bibin. Rêyên avê yên newekhev dikarin yek valahiyê bikin pozîsyona hêdî. Piştî ku qalib vedibe, pêdivî ye ku hucre ji hev veqetîne, qut bike, biceribîne û bêyî lihevketin an kombûna zêde her beş bigihîne. Makîneyek şilkirinê dikare tevgera xwe biqedîne dema ku alavên jêrîn jixwe kêşeya hilberînê ye.
Stratejiya SKU
Qalibek bi valahiya bilind dikare li gorî malbatek şûşeyek domdar, teng be. Dibe ku ew kêmtir balkêş be dema ku ferman kurt bin, sêwiran pir caran diguhezin an jî beşek mezin a SKU-yan nikaribin heman pîvanê bikar bînin. Daxwaza salane ya beşa baş û dema guherînê ji hêla SKU ve bidin hev. Her qalibekî li dora yek lûtkeya demsalî mezin nekin heya ku yên mayî kargeh nikaribin wê kapasîteyê bikar bînin.
Bi bûyer, parçe û hevsengiya girseyî re hilberîna rastîn hesab bikin
Ji bo pêşbînkirina şûşeyên firotanê yên katalog û jimareya zuwa têrê nakin. Du hesabên girêdayî bikar bînin: yek ji bo parçeyên pejirandî û yek jî ji bo daxwaziya şuştina grûştî.
Parçeyên baş di saetê de = bûyerên şilkirina stabîl di saetekê de × parçeyên ku di her bûyerê de têne çêkirin × perçeya pejirandî
Daxwaza helandinê ya giştî (kg/h) = bûyerên şilbûnê yên bi îstîqrar di saetekê de × giştiya girseya pariyê ya nebaş ji her bûyerê (kg)
Parçeya pejirandî pêdivî ye ku ji pênase kalîteya kirrûbir û ceribandinek pejirandî an texmînek plansaziyek rast were. Tevahiya girseya parîsonê ya brut berhevoka hemî pariyên ku di yek bûyerê de têne bikar anîn e. Ger çar dergeh girseyek yeksan radest nekin, berî ku wan zêde bikin çar pozîsyonan ji hev cuda tomar bikin.
Mînakek hîpotezîkî ya zelal
Bifikirin ku sêwirana çar-dervekirî ya pêşniyarkirî ji her bûyerê çar şûşeyan pêk tîne. Di dema ceribandinek domdar de - ne çerxek hişk - hucre di saetekê de 300 bûyerên şilkirinê temam dike. Ger perçeya pejirandî ya pejirandî 0,97 be, hilbera baş a hesabkirî 300 × 4 × 0,97 = 1,164 şûşeyên di saetê de ye. Ger bi tevahî girseya parîsonê ya nevrû ya her bûyerek 0,44 kg be, daxwaziya şuştinê ya nebaş 300 × 0,44 = 132 kg/h e.
Ew hejmar tenê mînakek hînkirinê ne û ne encamek modela Kinggle ne. Ew destnîşan dikin ka çima makîneyek çar-serî bixweber ne guncaw e: extrudera pêşniyarkirî dê hewceyê kapasîteya verastkirî ji bo materyal û mercan be, dema ku sarbûn û hemî gavên jêrîn hewce dike ku rêjeya bûyerê û kalîteyê bidomîne. Berî ku hûn biryara kirînê bidin, daneyên projeyê yên pîvandî biguhezînin.
Kingle'srêberiya makîneya darbeya domdarrave dike ka çawa jimartina qereqolê, kavilên serê mirinê û dema çerxê bi hev re têne hev. Ji bo plansazkirina nebatê, di heman demê de şert û mercên elektrîkê, hewaya pêçandî û sarbûnê jî bi verast bikinrêberê bikêrhatina makîneya lêdana lêdanê.
Karanîna kargehê: her dergeh û valahiyek wekî pozîsyonek binirxînin
A navîn hevgirtî dikare helwestek qels veşêre. Ger sê şûşe ji kontrolkirina giraniyê derbas bibin û yek sivik be, dibe ku navîniya wan meqbûl xuya bike her çend yek valahiyek ne aram be. Di dema pejirandin û destpêkirina kargehê de, her dergeh û pozîsyona valahiyê nîşan bikin û wê nasnameyê bi qutkirin û vekolînê biparêzin.
Bingehek pozîsyon-bi-pozîsyonê saz bikin
- Makîneyê, serê mirinê, qalib, pira resin, şert û mercên reçete û kargêriyê nas bikin.
- Parçeyan bi rêzê ji her dergeh / pozîsyona valahiyê berhev bikin.
- Li cihê ku rêbaza ceribandina ewledar a pejirandî destûrê dide girseya parsanê ya gişt tomar bikin.
- Ji bo her pozîsyonê giraniya qediyayî û heman cîhên dîwarê krîtîk bipîvin.
- Pişk-off, qedandina stûyê, flash, pîvan, xuyang û performansa levkirinê kontrol bikin.
- Navbera bûyerê, redkirin, alarm, destwerdana destan û rawestgehên jêrîn tomar bikin.
- Piştî ku şert û mercên îstîqrar li dû verastkirinek pejirandî hatin vegerandin dubare bikin.
Yek faktorek kontrolkirî di demekê de biguherînin
Ger yek parsek cûda be, pêşî biryarê bidin ka gelo nexşe li dû derketina mirinê, valahiyê, çerxa sarbûnê an pozîsyona jêrîn dişopîne. Tomarek hevrêzî ji sererastkirina çend nirxên HMI bi yekcarî bikêrtir e. Kingle'sMîhengên HMI û rêberê alarmêberî guheztina reçeteyekê tomarkirina delîlan pêşniyar dike.
Dabeşkirina dîwarê kontrol bikin, ne tenê giraniya tevahî
Du şûşe dikarin heman giraniyê bikin û dîsa jî materyalê cûda belav bikin. Cihên diyarkirî yên milê, laş, dest, bingeh û pêçayî yên ku bi beşê re têkildar in bidin ber hev. Ger proje kontrolkirina dîwarê bernamekirî bikar tîne, wêrêberê bernameya parisonJi bo girêdana xalên bernameyê bi herêmên pîvandî re rêbazek sazkirî peyda dike.
Darizandina pejirandî veguherînin referansa lênêrînê
Daneyên pozîsyona pejirandî, şert û mercên germahiyê, rewşa paqijkirinê, şertên avê û nasnameya amûrkirinê biparêzin. Gava ku yek pozîsyon paşê diherike, lênihêrîn dikare wê bi bingeha bingehîn re berhev bike. Ewlîsteya kontrol lênêrîna pêşîlêgirtinêdikare wan çavdêriyan bike nav teftîşên rûtîn.
Kombînasyona hevpar-û ya ku her ravek hîn vekirî dihêle
| Danasîna kurt | Wateya wê belkî çi ye | Tiştê ku RFQ hîn jî divê piştrast bike |
|---|---|---|
| Makîneya du-serî, du cavity | Du parîson di her bûyerek şilkirinê de du kavilên qalibê dixwin | Hejmara stasyonê, qada derketinê, mezinahiya qalibê, giraniya beşê, kapasîteya derxistinê û qada jêrîn |
| Makîneya lêxistina şûşeya çar-serî | Çar dergehên mirinê bi hev re çar parîsonan pêk tînin | Ka qalib çar kavilên têkildar hene, pileya tam û gelo hemî SKU diguncînin |
| Du-qereqol, makîneya du-serî | Du qereqolên qalibê li dora pergalek mirinê ya du-derketinê cîgir in | Hejmara komên qalib, rêza bûyerê, daxwaza helandinê, rêbaza rakirinê û şertên ceribandinê yên garantîkirî |
| Makîneya lêdanê ya çar-kavîtî | Yek qalibek nêzîk dikare çar beşan pêk bîne | Rêzkirina derketina mirinê, hejmartina qereqolê, balansa valahiyê, sarbûn û derketina pejirandî |
| Makîneya du qat, duserî | Pergalek pirrengî dikare du dergehan bide | Hejmara Extruder, strukturên materyal, rêjeyên qatan, rêça bermayî, dergeh, cavities û qereqol |
"Makîna çêkirina şûşeya plastîk", "makîneya lêxistina şûşeya HDPE", "makîneya şûşeya derxistinê", "çêkera serê pir-mirinê" û "makîneya çêkirina şûşeya plastîk a pir-parison" hemî dikarin di lêgerînên ji bo alavên têkildar de xuya bibin. Dema ku ew navên kirrûbirrê biguhezin jî pêdivî ye ku diyariyek teknîkî ya bêkêmasî were fam kirin.
Lîsteya kontrolê ya RFQ-ê ji bo projeyek pir-serê darbekirinê
Heman hilber û hilberên kargehê ji her dabînker re bişînin. Ji her gotinê bipirsin ku bi heman rêzê bersivê bide, digel referansên katalogê ji garantiyên projeyê veqetandî.
| Koma RFQ | Agahdariya ku pêşkêş dikin | Bersiva dabînkerê pêwîst |
|---|---|---|
| Mal | Nimûne an nimûneyên 2D / 3D, kapasîteya, pîvanên herî zêde, stû, dest, xeta veqetandinê û geometriya sêwiranê | Platforma makîneyê ya lihevhatî, rêgez, nexşeya cavity û her fikarên sêwiranê |
| Mal | Dereceya rezîna rastîn, reng / pêvek, regrind an PCR plan û daneyên dabînkerê | Pêşniyara pîvaz / extrusion, texmînên pêvajoyê û hewcedariya materyalê ceribandinê |
| Girse û kalîteyê | Giraniya qediyayî, parîson/fraşiya gewre ya texmînkirî, dîwarên krîtîk, pîvan û ceribandinên fonksiyonel | Rêbaza ceribandinê, nimûne ji hêla pozîsyonê û pênase pejirandinê ve |
| Karûabr | Parçeyên baş ên di saetê de, voltaja guheztinê/salê, tevliheviya SKU û frekansa guheztinê hewce dike | Bûyerên serê saetê, beşên serê bûyerê, perçeya pejirandî û hesaba helîna grûştî |
| Tooling | Qalibên heyî an têgîna valahiyê ya bijare | Hejmara derketinê, dûrahiya navendê, rêza pêlavê, mezinahiya qalibê, qada valahiyê, komên qalib û sêwirana sarbûnê |
| Makîne | Asta otomasyona bijartî û astengiyên kargehê | Hejmara qereqolê, kildan, extruder, kontrol, derxistin û vebijarkên tê de |
| Karxane | Standarda hêzê, şert û mercên hewa / avê, sînorên hawîrdorê, zemîn, bilindahî û riya hilgirtinê | Bernameya karûbarê projeyê, rêkûpêkkirina gelemperî, bingeh / barkirin û pêdiviyên karûbarê paqijkirinê |
| Downstream | Plansaziya qutkirin, ceribandina levkirinê, veguheztin, etîketkirin, pakkirin û hilgirtina şûşeyê | Sînorê kapasîteyê û navberê ji bo her qonaxek tê de û ji hêla kirrûbir ve hatî peyda kirin |
Xetek hilberanê bêyî şert û mercên ceribandina wê qebûl nekin
Belgeyek pejirandinê ya bikêr navê xêzkirina şûşeyê, pola materyalê, giraniya qediyayî û gewre, dergeh û kavilên çalak, şert û mercên sarbûna qalibê, pencereya xebitandinê ya domdar, ceribandinên kalîteyê, plansaziya nimûneyê û tê de amûrên jêrîn digire. Ew parçeyên pejirandî ji hêla pozîsyonê ve tomar dike. Bêyî van şertan, "pcs / h" dikare tevgera makîneyê, parçeyên çêkirî yên berî vekolînê an şûşeyên pakkirî yên baş-sê encamên cûda diyar bike.
Berî ku emrê kirînê bicemidînin, layoutê bipirsin
Di xêzkirina dawîn de divê xêzên navendê yên tîrêjê li hember valahiyên qalib, sînorên qalib û pelan, pîneyên lêdanê, rêbaza qutkirin an felqkirinê, riya derxistinê û paqijiyên karûbarê nîşan bide. Ji bo daxwazek Kinggle ya sê-an-çar-serî, ev xêzkirin ew e ku pileya taybetî ya projeyê tê pejirandin; divê ew ji tabloya duserî ya hatî weşandin neyê derxistin.
Pirsên pir caran têne pirsîn
Makîneya lêdanê ya pir-serî çi ye?
Makîneyek lêdanê ya pir-serî rêkûpêkek serê-mirinê ya bi çend dergehan re bikar tîne da ku di yek bûyerek şilkirinê de çend parîson ava bike. Pêdivî ye ku hejmartina dergehê, dûrahiya navendê û mezinahiya mirinê bi şûşeya şûşê û qalib-kavkaniyê re li hev bikin.
Ma makîneya du-serî wekî makîneya du-kavîteyê ye?
Na. du valahî di qalibê de şeklên du beşan diyar dike. Ew bi gelemperî wekî sêwirana du-beş lihevhatî têne sêwirandin, lê ravekirin divê her du jî ji hev cuda diyar bike.
Ma makîneya darbeya çar-serî çar qat şûşeyan çêdike?
Ne bixweber. Ew dikare ji her bûyerek şilkirinê bêtir beşan çêbike, lê hilberîna baş a rastîn bi rêjeya bûyera stabîl, bi tevahî daxwaziya helandinê ya nefsalî, hevsengiya derketin û valahiyê, sarbûn, qutkirin, ceribandin û qalîteya pejirandî ve girêdayî ye.
Dûrahiya navenda serê mirinê çawa tê hilbijartin?
Dûrahiya navendê ji pêşnûmeya valahiyê û nexşeya hilberê ya pêşniyarkirî tê hilbijartin. Firehiya şûşê, pozîsyona stûyê, berikên fîşekê, pola qalibê, sarbûn, pêlên lêdanê, cîhê birrîn û rakirinê hemî bandorê li pîvana paşîn dikin.
Ma yek makîneyek dikare di navbera hilberîna yek û pir-serî de veguherîne?
Dibe ku li ser platformek bikêrhatî ya endezyarkirî rêgezek serê mirinê an amûrek cûda mumkun be, lê divê ew neyê texmîn kirin. Lihevhatina mekanîkî, çarçoweya derxistinê, kontrol, xebata guherînê, lihevhatina qalibê û daxwazên komîsyonê bi dabînkerê re piştrast bikin.
Çi hejmara kavilan di şilkirina derbeya derbirînê de sînordar dike?
Sînor pîvanên hilberê, cîhê qalib û pîvazê ya berdest, pileya derketinê, geometrîya mirin û parîsonê, hewcedariyên girêk, kapasîteya derxistinê, hevsengiya sarkirinê, rakirina beşan û kapasîteya jêrîn vedihewîne.
Ma divê ez çi daneyan ji bo vegotina makîneya pir-kavîteyê bişînim?
Nîşan an nimûneyên beşê, pola materyalê, giraniya parîsonê ya qediyayî û gewre, dîwarên krîtîk û ceribandin, hilberîna baş a pêwîst, plansaziya SKU, karûbarên kargehê, tixûbên sêwiranê û hewcedariyên jêrîn bişînin.